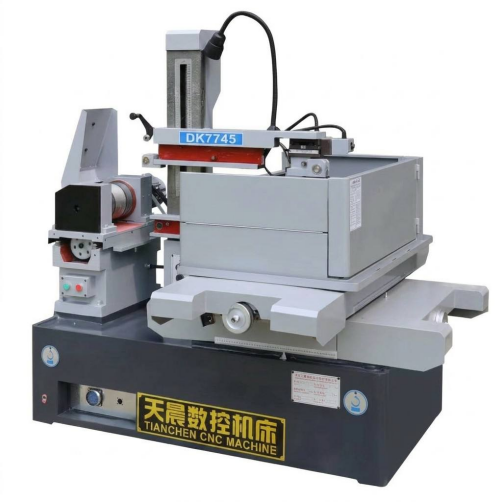
För verkstäder som utvärderar precisionsskärutrustning är det korta svaret detta: a tråd EDM maskinen använder en kontinuerligt matad metalltråd som en elektrod för att erodera ledande material genom kontrollerade elektriska urladdningar, vilket gör att komplexa profiler, snäva toleranser och hårda material kan skäras utan direkt mekanisk kontakt. Köpare undersöker edm tråd bearbetning väljer i allmänhet mellan tre breda maskinkategorier: medelhastighets wire EDM, höghastighets (fram- och återgående) wire EDM och stor konisk wire EDM, var och en lämpad för olika kombinationer av tjocklek, avsmalnande vinkel och krav på ytfinish. An edm maskin tråd Systemet väljs vanligtvis baserat på detaljens geometri, materialet som skärs och antalet pass som krävs för att nå en målfinish, snarare än på en enda universell specifikation.
Den här artikeln går igenom de vanliga typerna av tråd-EDM-maskiner, hur de är strukturerade internt, var varje typ brukar passa bäst, hur deras relativa prestanda jämförs över flera kriterier och vad pågående underhåll vanligtvis innebär. Praktisk valvägledning ingår genomgående, tillsammans med en jämförelsetabell och flera datavisualiseringar som sammanfattar den relativa positioneringen av varje maskinkategori.
Tråd EDM-bearbetning är en beröringsfri process som förlitar sig på gnisterosion snarare än skärkraft
Medelhastiga tråd-EDM-maskiner används ofta för allmänt verktygs- och formarbete
Höghastighets (fram- och återgående) tråd-EDM-maskiner är vanliga där trådåteranvändning och kostnadseffektivitet spelar roll
EDM-maskiner med stor avsmalnande tråd adresserar delar som kräver betydande vinklad skärning
Att välja mellan tråd-EDM-maskinkategorier beror mindre på märke och mer på att matcha maskinkapacitet till arbetsstyckets tjocklek, erforderlig konvinkel och yttolerans för de delar som faktiskt tillverkas.
Vanliga typer av tråd-EDM-maskiner och deras egenskaper
Medium-Speed Wire EDM-maskiner
Medelhastighets wire EDM-maskiner, ibland beskrivna som förbättrade fram- och återgående rullande trådmaskiner, kör tråden fram och tillbaka över arbetsstycket samtidigt som de applicerar flera trimpass för att successivt förfina snittytan. Den här kategorin är ofta standardutgångspunkten för verktygs- och formverkstäder eftersom den balanserar skärhastighet, ytfinish och utrustningskostnad ganska bra över ett brett spektrum av detaljgeometrier. Tråd är vanligtvis molybdenbaserad och återanvänds över flera pass, vilket butiker ofta ser som ett praktiskt sätt att hantera edm tråd förbrukning utan att offra finishkvaliteten på det slutliga trimsnittet.
Höghastighets (fram- och återgående) tråd EDM-maskiner
Höghastighetstråd-EDM-maskiner delar den fram- och återgående trådmatningsprincipen men är i allmänhet konfigurerade för snabbare grovkapning, ofta på bekostnad av ytfinish jämfört med en kraftigt trimmad medelhastighetsuppställning. Dessa maskiner tenderar att passa produktionsmiljöer där cykeltiden är viktigare än att uppnå den finaste möjliga ytan, och där efterföljande efterbearbetning redan kan vara en del av arbetsflödet. Eftersom tråden färdas fram och tillbaka kan en enda spole användas över många delar, vilket ofta nämns som ett praktiskt kostnadsövervägande för grovkapning med stora volymer.
EDM-maskiner med stor konisk tråd
EDM-maskiner med stort avsmalnande tråd är byggda med trådstyrningshuvuden och axelkonfigurationer som kan hålla betydande vinklar mellan de övre och nedre trådstyrningarna, vilket gör att tråden kan skära branta dragvinklar till ett arbetsstycke i en enda passage. Den här kategorin väljs vanligtvis för delar som stanskomponenter, strängsprutningsformar eller andra verktyg där en uttalad avsmalning eller stegprofil är ett funktionskrav snarare än ett kosmetiskt. Eftersom den mekaniska strukturen måste bibehålla styvheten även när trådstyrningarna svänger till extrema vinklar, spelar maskinramsdesign och styrprecision större roll här än i maskiner som främst är byggda för rakväggsskärning.
Allmän strukturell fokusering av tråd EDM-maskinkategori
Maskinkategori
Primärt strukturellt fokus
Medelhastighets wire EDM
Multipass trimnoggrannhet och repeterbar positionering
Höghastighetstråd EDM
Tillförlitlighet för trådmatning och grov skärkapacitet
Stort konisk tråd EDM
Trådstyrningsstyvhet över extrema vinkelområden
PS-C-serien
Medelhastighets wire EDM configuration for general tool and die applications
DK77-BC-serien
Medelhastighets wire EDM configuration with extended trim-pass control
DK77-A-serien
Höghastighets EDM-konfiguration med fram- och återgående tråd
DK77-B-serien
Höghastighets EDM-konfiguration med fram- och återgående tråd, alternate frame layout
DK77-D-serien
Stort konisk tråd EDM configuration for steep-angle cutting
De tre kategorierna är inte strikt hierarkiska; var och en är optimerad för en annan kombination av hastighet, finish och avsmalningsförmåga snarare än att en helt enkelt överträffar de andra.
Hur tråd-EDM-maskiner fungerar: principer och struktur
En tråd-EDM-maskin tar bort material genom en serie snabba elektriska urladdningar mellan trådelektroden och arbetsstycket, som båda är nedsänkta i eller spolas med en dielektrisk vätska, vanligtvis avjoniserat vatten. Varje urladdning förångar en liten mängd material, och den dielektriska vätskan spolar bort det resulterande skräpet samtidigt som det kyler den skurna zonen och hjälper till att kontrollera urladdningsgapet. Eftersom tråden aldrig fysiskt trycker mot arbetsstycket förblir skärkrafterna mycket låga, vilket är en del av varför tråd EDM vanligtvis används på härdade verktygsstål och andra material som är svåra att bearbeta på konventionellt sätt.
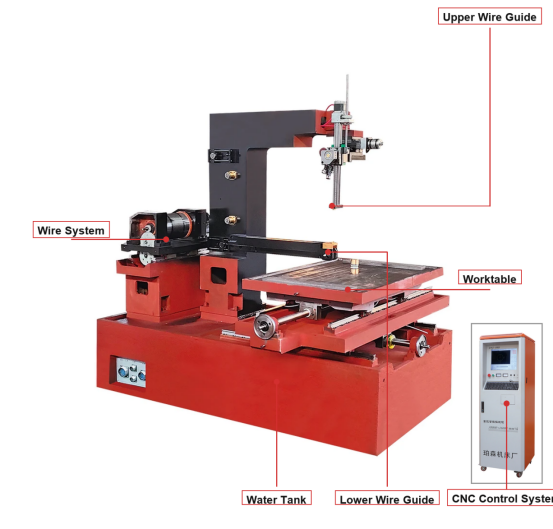
Positioneringen hanteras av ett CNC-styrsystem som driver X-Y-bordet (och, på koniska maskiner, U-V-ledningsaxlarna) enligt en programmerad delprofil, medan en separat strömförsörjningsenhet styr urladdningsparametrarna såsom pulsfrekvens och ström. Den mekaniska ramen, trådtransportsystemet och det dielektriska cirkulationssystemet fungerar tillsammans med styrelektroniken, så maskinstyvhet och kontrollprecision betraktas i allmänhet tillsammans snarare än som separata problem när man utvärderar en maskin.
Mekaniskt och strukturellt system
Maskinbädd och pelargjutning
X-Y arbetsbord och i förekommande fall U-V koniska axlar
Övre och nedre trådledare
Trådspole, spänn- och upptagningssystem
Dielektrisk vätsketank och filtreringskrets
Styr- och kraftsystem
CNC-styrenhet och delprogramgränssnitt
Servodrivsystem för axelpositionering
Pulsströmförsörjning för generering av urladdning
Gapavkänning och adaptiv styrkrets
Detektering av trådbrott och säkerhetsspärrar
Eftersom skärkraften är minimal, handlar styvheten i tråd-EDM-maskinen huvudsakligen om bibehålla positioneringsnoggrannheten över tid snarare än att stå emot tunga mekaniska belastningar.
Relativ skärhastighetspositionering över tråd EDM-kategorier
Innan man jämför siffror hjälper det att förstå vad "klipphastighet" egentligen betyder i ett tråd-EDM-sammanhang. Den faktiska skärhastigheten beror mycket på materialtyp, arbetsstyckets tjocklek, tråddiameter och hur många trimpass som är programmerade, så varje enskild siffra är bara en grov guide snarare än en fast värdering. Tabellen nedan presenterar ett förenklat, illustrativt index snarare än exakta uppmätta värden, avsett att visa hur de tre maskinkategorierna generellt sett jämförs med varandra i typiska grovkapningsscenarier. Ett högre index speglar en maskinkategori som i allmänhet är förknippad med snabbare materialavlägsnande i första passagen under jämförbara förhållanden. Dessa siffror är endast för allmän orientering och bör inte behandlas som en garanterad specifikation för någon specifik maskinmodell.
När man läser diagrammet, ligger medelhastighets wire EDM-maskiner i allmänhet mot den högre änden av denna illustrativa skala eftersom multi-pass-programmering låter dem kombinera ett ganska snabbt grovsnitt med ytterligare trimsnitt som återställer ytfinishen efteråt. Höghastighets-fram- och återgående maskiner är placerade i mitten, vilket återspeglar deras gemensamma roll som arbetshästmaskiner för enkel genomskärning där extrem finish inte är det primära problemet. Maskiner med stora avsmalningar visar ett jämförelsevis lägre index på det här specifika diagrammet, men det är inte en svaghet så mycket som en återspegling av deras designprioritet: deras trådstyrningsgeometri och styrsystem är optimerade för att bibehålla noggrannhet i branta vinklar snarare än för att maximera genomströmning av rakt skär. I praktiken skulle en verkstad som i första hand skär avsmalnande formkomponenter inte välja en maskin baserad enbart på detta index, eftersom avsmalningsförmågan skulle vara den avgörande faktorn snarare än råhastigheten. Det är också värt att notera att inom en kategori varierar faktisk genomströmning med tråddiameter, materialledningsförmåga och hur aggressivt pulsparametrarna är inställda. Tunnare tråd tillåter i allmänhet finare detaljer men kan minska den praktiska skärhastigheten, medan tjockare tråd kan skära snabbare men begränsar den minsta möjliga inre hörnradien. Arbetsstyckets tjocklek har en liknande effekt: skärhastigheten för en given maskin minskar vanligtvis när materialtjockleken ökar, eftersom den dielektriska vätskan måste spola ut skräp ur en längre urladdningskanal. Flerpasseringsstrategier komplicerar ytterligare jämförelser med ett enda nummer, eftersom en butik medvetet kan sakta ner det första passet för att skydda trådens livslängd och förlita sig på trimpass för finish, vilket effektivt byter råhastighet för konsistens. För köpare som jämför maskiner sida vid sida, begär leverantörens egna testklippdata för det specifika material och tjocklek som är relevant för dina delar istället för att förlita sig på generaliserade kategorier. Slutligen, kom ihåg att maskinskick, dielektrisk vätskekvalitet och trådmatningskonsistens alla påverkar den verkliga skärhastigheten lika mycket som den underliggande maskinkategorin gör, så en välskött mellanskiktsmaskin kan ibland överträffa en dåligt underhållen högre spec.
Applikationsscenarier och nyckelvalskriterier för tråd-EDM-maskiner
Wire EDM-maskiner används inom verktygstillverkning och formtillverkning, tillverkning av gjutformar, tillverkning av flygkomponenter, tillverkning av medicintekniska produkter och olika verktygstillämpningar för fordon, i allmänhet överallt där ett ledande material behöver en exakt profilskärning utan den mekaniska påfrestningen från traditionell bearbetning. Urvalet handlar vanligtvis om att matcha maskinkapaciteten till de specifika delkraven snarare än att välja en enda "bästa" konfiguration för varje jobb.
Den maximala arbetsstyckets tjocklek som maskinen kan rymma inom sitt arbetshölje
Maximal avsmalningsvinkel som krävs, vilket avgör om en stor konisk konfiguration är nödvändig
Mål ytfinish och om flera trimpass är en del av den avsedda processen
Materialtyp och konduktivitet, eftersom vissa material kräver justerade urladdningsparametrar
Förväntad produktionsvolym och om trådförbrukning eller cykeltid är den största kostnadsdrivaren
Kompatibilitet med befintliga tråddiameter och dielektriska vätskesystem som redan används i butiken
Verktygs- och stansverkstäder som regelbundet skär stansar och stansverktyg prioriterar ofta avsmalningsförmåga och positioneringsrepeterbarhet, eftersom dessa delar ofta kombinerar raka väggar med vinklade reliefsektioner. Formtillverkare som skär kärna och kavitetsinsats tenderar att väga ytfinish tungt, eftersom den trådskurna ytan kan vara den sista finishen eller kanske bara kräver lätt polering efteråt. Tillverkare av flyg- och medicinska komponenter arbetar ofta med svåra legeringar och snäva dimensionella toleranser, vilket lägger tonvikten på styrsystemets stabilitet och repeterbara trimpassprestanda snarare än obehandlad förstapassagehastighet.
Det mest pålitliga sättet att välja en tråd-EDM-maskin är att kartlägg din faktiska deltjocklek, avsmalning och finishkrav mot tillverkarens angivna arbetskuvert och avsmalningsintervall innan du jämför någon annan funktion.
Förbättring av ytfinish genom successiva trimsnitt
Ett av de mest praktiska koncepten för alla som utvärderar trådprocesser för EDM-maskiner är förhållandet mellan antalet skärpassager och den resulterande ytfinishen. En första, grovskuren passage tar i allmänhet bort bulkmaterial snabbt men lämnar en jämförelsevis grov yta, eftersom urladdningsenergin som används för snabbt avlägsnande tenderar att lämna större omgjutningsmärken. Efterföljande trimpass använder progressivt lägre urladdningsenergi och snävare offset, vilket förfinar ytan med varje pass. Butiker planerar vanligtvis två till fyra totala pass beroende på finishtoleransen som anges på detaljritningen. Diagrammet nedan illustrerar detta allmänna förhållande med hjälp av ett förenklat relativ grovhetsindex snarare än ett specifikt Ra-värde kopplat till någon maskin eller material.
Det branta fallet mellan pass ett och pass två på det här diagrammet återspeglar det allmänna mönstret i tråd-EDM: den största enskilda förbättringen av ytfinish kommer vanligtvis från att bara lägga till ett trimpass efter det initiala grovsnittet. Varje ytterligare pass efter det tenderar att ge en mindre inkrementell förbättring, vilket är anledningen till att många butiker stannar vid tre eller fyra pass när de minskande returerna uppväger den extra cykeltiden. Denna trend diskuteras flitigt i EDM-processlitteraturen och återspeglar den underliggande fysiken för minskning av urladdningsenergi snarare än någon enskild tillverkares specifika inställningar. En grov första passage använder vanligtvis högre ström och längre pulslängd för att maximera materialavlägsningshastigheten, vilket i sig skapar ett djupare omgjutningsskikt och grövre ytstruktur. Trimpass minskar strömmen, förkortar pulslängden och minskar ofta förskjutningen mellan trådbanan och den färdiga profilen, vilket är det som gör att ytan successivt kan förfinas utan att väsentligt ändra delens övergripande dimensioner. För delar med en snäv yta kan fyra eller fler pass specificeras, medan delar avsedda för ytterligare slipning eller polering kanske bara kräver ett enda grovsnitt. Det är också värt att notera att antalet pass interagerar med avsmalnande skärning: på stora koniska maskiner kan bibehållande av konsekvent finish över en brant vinkel kräva ytterligare passeringar jämfört med en rakväggsskärning av liknande tjocklek. Tråddiameter och spänningskonsistens påverkar också hur förutsägbart en maskin konvergerar mot en målfinish över flera pass, eftersom varje variation i trådpositionen mellan passagen kan kompensera den avsedda efterbehandlingsfördelen. Butiker som loggar faktiska uppmätta Ra-värden per pass för sina egna maskiner och material kommer att få en mycket mer exakt bild än något generaliserat diagram, eftersom den faktiska finishen beror på dielektrisk renhet, trådens skick och arbetsstyckets material lika mycket som på antalet pass. Slutligen bör köpare som jämför förbrukningen av tråd-EDM-maskinens tråd komma ihåg att fler trimpassningar i allmänhet innebär att mer tråd används per del, så krav på finish och trådkostnad bör beaktas tillsammans under processplaneringen.
Vanliga industrisektorer som använder EDM-utrustning för trådskärning
Användningen av tråd-EDM varierar meningsfullt beroende på bransch, till stor del baserat på hur ofta en viss sektor behöver exakta profiler skurna i hårda eller svårbearbetade ledande material. Verktygs- och stansarbeten är fortfarande en av de vanligaste applikationerna, eftersom stansar, stansar och relaterade verktyg ofta kräver både härdade material och snäva profiltoleranser. Formtillverkning följer noga, särskilt för skär med komplex inre geometri som skulle vara svåra att nå med konventionell fräsning. Flyg-, medicinsk utrustning och fordonsverktyg kompletterar de återstående betydande användningsfallen, var och en med sin egen betoning på materialtyp, tolerans och finish. Det relativa användningsindexet nedan är illustrativt, avsett att förmedla allmänna prevalensmönster som vanligtvis beskrivs i tillverkningsindustrins källor snarare än en exakt marknadsandelssiffra.
Verktygs- och formapplikationer får högst betyg på detta illustrativa index eftersom verktygskomponenter i härdat stål är en nästan idealisk matchning för tråd-EDM:s styrkor: processen hanterar härdade material utan verktygsslitageproblem som är förknippade med konventionell skärning, och den producerar de skarpa inre hörnen som ofta behövs i formset. Formtillverkning följer noga av liknande skäl, särskilt där en insats har fina inre detaljer som annars skulle kräva flera konventionella operationer eller specialiserade elektroder för sinker EDM. Flyg- och fordonssektorerna uppvisar jämförbar användning i mellanklassen, vanligtvis kopplad till specifika verktygs- och fixturkomponenter snarare än att tillämpas i alla delar i dessa industrier. Medicintekniska applikationer, även om de är mindre i total volym, innebär ofta höga toleranskrav på små, komplicerade komponenter, vilket är anledningen till att tråd-EDM förblir relevant där även vid jämförelsevis lägre användningsvolym. Det är värt att notera att dessa fem sektorer inte är ömsesidigt uteslutande ur ett butiksperspektiv, eftersom en enkeltråds EDM-maskin i en jobbaffär kan betjäna verktygs- och matriskunder en vecka och flygverktygskunder nästa vecka. Sektorprevalensen förändras också över tiden allteftersom material och deldesigner utvecklas, så en butiks faktiska kundmix är en mer tillförlitlig guide till förväntat maskinutnyttjande än något generaliserat industridiagram. Köpare som utvärderar en grossist eller leverantör av tråd-EDM-maskiner för ett nytt köp bör väga sin egen typiska delblandning tyngre än allmän industristatistik när de specificerar maskinkapacitet. För en jobbbutik som betjänar flera sektorer är mångsidighet över tjockleksintervall och avsmalningskapacitet ofta viktigare än att vara snävt optimerad för en industris typiska detaljprofil. Eftersom tillverkning av verktyg och form och form tillsammans utgör en stor andel av vanliga applikationer, betonar många maskintillverkare naturligtvis dessa användningsfall i deras produktdesign och konfigurationsalternativ. Trots det är själva den underliggande tråd-EDM-processen i sig till stor del material- och geometridriven snarare än industrispecifik, vilket innebär att en välkonfigurerad maskin i allmänhet kan tjäna flera sektorer utan att kräva separat dedikerad utrustning för var och en.
Detaljerad jämförelse av tråd-EDM-maskinkategorier
Att jämföra tråd-EDM-maskinkategorier över flera kriterier samtidigt hjälper till att klargöra varför ingen enskild typ är allmänt att föredra. Radardiagrammet nedan visar fem kriterier som ofta refereras sida vid sida för medelhastighets-, höghastighets- och storkoniska maskiner, med ett förenklat relativindex på 0-10 för varje attribut. Den här typen av multikriterievy är ofta mer informativ än något enskilt specifikationsbladsnummer, eftersom det visar de avvägningar som en butik accepterar när den väljer en kategori framför en annan. Liksom med de tidigare diagrammen är de visade värdena illustrativa och avsedda för allmän orientering, inte en ersättning för en specifik maskins dokumenterade specifikationer. Att läsa formen på varje polygon snarare än någon enskild punkt tenderar att ge den tydligaste bilden av en maskinkategoris övergripande profil.
Medelhastighet Hög hastighet Stort avsmalnande
Medelhastighetspolygonen sträcker sig längst längs skärhastighets- och ytfinishaxlarna, vilket överensstämmer med dess roll som en maskin för allmänt ändamål som balanserar multi-pass-finishing mot rimlig genomströmning. Höghastighetspolygonen visar sin bredaste förlängning längs underhållsenkelheten, vilket återspeglar den jämförelsevis enkla fram- och återgående trådbanan som många butiker tycker är lättare att underhålla från dag till dag. Den stora avsmalnande polygonen sträcker sig tydligt längst utmed avsmalningskapacitetens axel, vilket är precis vad denna kategori är designad för, även om den visar en mer blygsam avläsning av rå skärhastighet. Ingen av de tre formerna dominerar över alla fem axlarna, vilket visuellt förstärker poängen att maskinval är en avvägningsövning snarare än ett sökande efter ett enda bästa alternativ. Butiker som i första hand behöver skära raka väggar med stark ytfinish kommer sannolikt att finna den mellanhastighetsprofil som är mest relevant för deras behov. Butiker som fokuserar på grovkapning med stora volymer där finish hanteras nedströms kan luta sig mot höghastighetsprofilen istället. Butiker som arbetar med pressformar, extruderingsverktyg eller andra brant vinklade komponenter kommer i allmänhet att finna den stora koniska profilens styrka i den ena axeln viktigare än dess jämförelsevis genomsnittliga prestanda någon annanstans. Styvhetspoängen är ganska nära över alla tre kategorierna i denna illustration, vilket återspeglar det faktum att tråd-EDM-maskiner i allmänhet inte behöver motstå tunga skärkrafter på det sätt som konventionella fräsmaskiner gör, så strukturella styvhetsskillnader tenderar att visa sig mer i långsiktig positioneringsnoggrannhet än vid uppenbar avböjning under skärning. Det är värt att komma ihåg att varje specifik maskinmodell kan variera från dessa generaliserade kategoriprofiler beroende på dess individuella designval, kontrollsystem och byggkvalitet. Köpare uppmuntras att begära provskurna prover eller dokumenterade specifikationer från en leverantör av tråd-EDM-maskin för den aktuella modellen i stället för att enbart förlita sig på jämförelser på kategorinivå som denna. Används tillsammans med tabellen nedan, är denna radarvy avsedd att stödja en mer informerad konversation med en tillverkare om vilken konfiguration som bäst matchar en butiks faktiska delmix.
Allmän jämförelse av tråd-EDM-maskinkategorier över vanliga utvärderingskriterier
Kriterium
Medelhastighet
Hög hastighet
Stort avsmalnande
Typiskt avsmalnande sortiment
Måttlig
Begränsad
Förlängd
Gemensam finishstrategi
Flera trimpass
Enkel eller lätt trim
Flera trimpass
Typisk trådhantering
Återgående, återanvänd
Återgående, återanvänd
Återgående, återanvänd
Bäst lämpad deltyp
Allmänna profiler
Grovsnitt med hög volym
Brant vinkelverktyg
Ingen enstaka tråd EDM-maskinkategori vinner på varje kriterium; det rätta valet beror på vilka ett eller två kriterier som betyder mest för din faktiska delblandning .
Underhåll och långvarigt underhåll av tråd-EDM-utrustning
Konsekvent underhåll är i allmänhet det som skiljer en tråd-EDM-maskin som håller sin noggrannhet i åratal från en som går ut ur tolerans i förtid. Eftersom processen beror på en ren dielektrisk vätskebana, stabil trådspänning och exakt trådstyrningspositionering, tenderar rutinmässig uppmärksamhet på dessa system att vara viktigare än någon enskild dramatisk reparation.
Övervaka dielektrisk vätskeresistivitet och byt ut filter på ett regelbundet schema för att upprätthålla stabila urladdningsförhållanden
Inspektera trådstyrningar och diamantformar regelbundet, eftersom slitage här direkt påverkar positioneringsnoggrannheten
Kontrollera trådspänningskalibreringen för att hålla skärbeteendet konsekvent över dragningarna
Rengör trådmatningsbanan och strömmatningskontakterna för att förhindra inkonsekvent strömtillförsel
Verifiera axelpositioneringsnoggrannheten regelbundet, särskilt efter en betydande flytt av maskinen
Håll dielektriska tanken och spolmunstyckena fria från skräp för att stödja stabila spolförhållanden
Butiker som loggar dielektrisk vätskas tillstånd, datum för filterbyte och periodiska noggrannhetskontroller tenderar att fånga avdrift tidigare, vilket i allmänhet minskar oplanerad stilleståndstid jämfört med ett rent reaktivt underhållsförfarande. Slitage av trådstyrningar är i synnerhet lätt att förbise eftersom dess effekter på detaljnoggrannheten kan vara gradvis snarare än plötsligt, så ett fast inspektionsintervall är ofta mer tillförlitligt än att vänta på att ett synligt problem ska dyka upp.
Positioneringsnoggrannheten på en tråd-EDM-maskin bibehålls genomgående rutinkontroller av dielektrikum, trådstyrning och kalibrering snarare än genom någon enda engångsjustering.
Om POOSN – Professional Wire EDM Machine Manufacturer
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) är en professionell tillverkare som specialiserat sig på forskning, utveckling och produktion av CNC Wire EDM-maskiner. Med mer än 30 års tillverkningserfarenhet har POOSN utvecklat omfattande expertis inom tråd-EDM-teknik och precisionsbearbetningsutrustning.
Vårt produktsortiment täcker olika tråd-EDM-lösningar, inklusive PSC-seriens medelhastighets Wire EDM-maskiner, DK60BC medelhastighets Wire EDM-maskiner och DK77-seriens höghastighets Wire EDM-maskiner. Vi tillhandahåller även skräddarsydda maskinkonfigurationer för olika arbetsstyckesstorlekar, material, tjocklekar, avsmalningskrav och produktionsvolymer.
POOSN driver en 13 703 m² stor tillverkningsanläggning med ett professionellt team på cirka 80 anställda, inklusive FoU-ingenjörer och kvalitetskontrollpersonal. Vår produktionsprocess omfattar bearbetning, maskinmontering, elektrisk integration, testning och slutinspektion för att säkerställa stabil maskinprestanda före leverans.
Vi betjänar formtillverkare, bearbetningsföretag, distributörer och industriella användare på internationella marknader, med OEM- och ODM-tjänster tillgängliga för specifika kundkrav.
Oavsett om du behöver en Wire EDM-maskin för precisionsformtillverkning, allmän produktion eller specialiserad konisk skärning, kan POOSN rekommendera en lämplig lösning baserat på dina applikationskrav.
Att arbeta med en tillverkare som täcker medelhastighets-, höghastighets- och storkoniska tråd-EDM-kategorier under ett tak kan förenkla inköp för butiker som hantera ett blandat utbud av detaljgeometrier .
Vanliga frågor om tråd-EDM-maskiner
Q1. Vad är en Wire EDM-maskin?
En Wire EDM-maskin använder en kontinuerligt rörlig elektrodtråd och kontrollerade elektriska urladdningar för att skära av elektriskt ledande material. Det används ofta för formar, stansar, precisionsverktyg och komponenter som kräver komplexa profiler och hög bearbetningsnoggrannhet.
Q2. Hur fungerar en Wire EDM-maskin?
Maskinen leder en tunn elektrodtråd genom arbetsstycket medan kontrollerade elektriska urladdningar tar bort material. Dielektrisk vätska kyler bearbetningsområdet och spolar bort skräp, medan CNC-systemet styr skärbanan.
Q3. Vilka material kan en Wire EDM-maskin skära?
Wire EDM kan skära många elektriskt ledande material, inklusive verktygsstål, härdat stål, rostfritt stål, koppar, mässing, aluminium, karbid och andra ledande legeringar. Skärprestanda beror på material, tjocklek och bearbetningsparametrar.
Q4. Vad är skillnaden mellan Medium-Speed och High-Speed Wire EDM?
Medium-Speed Wire EDM-maskiner ger i allmänhet en balans mellan skäreffektivitet, noggrannhet och ytfinish, vilket gör dem lämpliga för allmän bearbetning och formapplikationer. High-Speed Wire EDM-maskiner fokuserar mer på skäreffektivitet och produktionsproduktivitet.
F5. Hur exakt är en Wire EDM-maskin?
Bearbetningsnoggrannheten beror på maskinstrukturen, CNC-systemet, trådspänningen, arbetsstyckets material, tjocklek och bearbetningsparametrar. För applikationer som kräver specifik noggrannhet bör kunder tillhandahålla sin arbetsstyckesritning och krav så att tillverkaren kan utvärdera lämplig maskinkonfiguration.
F6. Hur länge håller molybdentråd?
Molybdentrådens livslängd beror på skärhastighet, bearbetningstid, arbetsstyckets material, tjocklek, elektriska parametrar och trådspänning. Regelbunden inspektion och korrekt underhåll kan hjälpa till att upprätthålla stabil bearbetningsprestanda och förlänga trådens livslängd.
F7. Hur väljer jag rätt Wire EDM-maskin?
Tänk på arbetsstyckets material, tjocklek, storlek, erforderlig noggrannhet, ytfinish, avsmalningsvinkel och produktionsvolym. Att tillhandahålla dessa specifikationer till tillverkaren är det bästa sättet att välja en lämplig maskinmodell och konfiguration.
F8. Hur väljer jag en pålitlig Wire EDM-tillverkare?
Tänk på tillverkarens tillverkningserfarenhet, maskinkvalitet, produktionskapacitet, kvalitetskontroll, teknisk support, reservdelstillgänglighet och service efter försäljning. En pålitlig tillverkare bör också kunna rekommendera en maskin baserat på dina faktiska applikationskrav.