Hem / Nyheter / Branschnyheter / Wire EDM for Aerospace: Precision Cutting Guide for Critical Components
Wire EDM for Aerospace: Precision Cutting Guide for Critical Components
Hem / Nyheter / Branschnyheter / Wire EDM for Aerospace: Precision Cutting Guide for Critical Components
Wire EDM for Aerospace: Precision Cutting Guide for Critical Components
2026-09-15
Din butik får ett parti Inconel 718 turbinbladslåsplåtar, en bunt eldtätningar i titan och en uppsättning härdade D2-insatser för en landningsställssmide. Ritningen kräver profiltoleranser i intervallet ±0,005 mm, en ytfinish bättre än Ra 0,8 μm och ett omgjutet lager fritt från mikrosprickor. Produktionsschemat ger dig sju dagar.
Krav som dessa är anledningen till att tråd-EDM intar en så stabil plats inom flygtillverkning. Tråd EDM — även skrivet wire-cut EDM eller WEDM — tar bort material med kontrollerade elektriska urladdningar i en dielektrisk vätska, så hårdheten och segheten hos arbetsstycket begränsar inte processen så som de begränsar fräsning eller slipning. Material som är svåra eller omöjliga att skära med ett kantverktyg kan ändå kapas till en färdig profil. Flygbutiker har förlitat sig på processen i årtionden för granspringor, kylfunktioner, precisionsfästen, tätningsringar och tunnväggiga hus, där grader, verktygsavböjning och slipbränning inte är acceptabla.
Den här guiden tar upp hur processen beter sig på flyg- och rymdmaterial, var de praktiska gränserna för tolerans, ytfinish och ytintegritet ligger, vilken maskinklass som är värd att överväga för en given delfamilj, och vad som ska verifieras innan du gör en beställning – inklusive ett skärprov på ditt eget material.
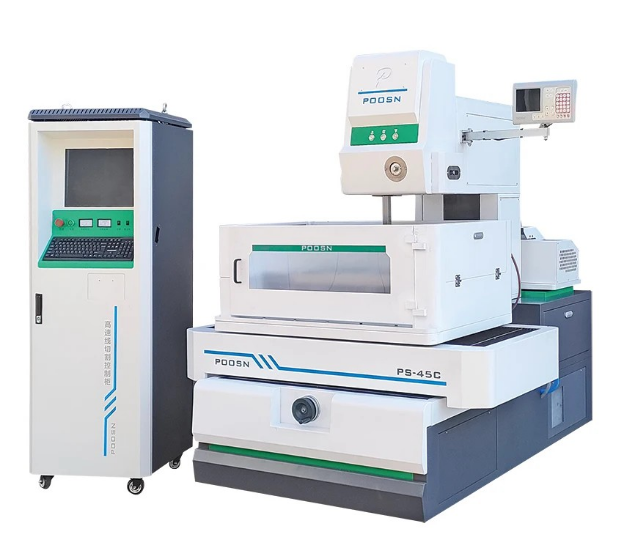
POOSN PSC-serien medellång hastighet wire EDM-maskin — multi-pass skärning för precisionskomponenter och verktyg.
Nyckelslutsats: Wire EDM är värt att utvärdera när hårdhet, snäv tolerans och ytintegritet alla måste uppfyllas på samma del. Resten av den här guiden går igenom materialbeteende, tolerans- och finishgränser, maskinval och vad du ska kontrollera innan du beställer.
Varför Wire EDM används för flyg- och rymdkomponenter
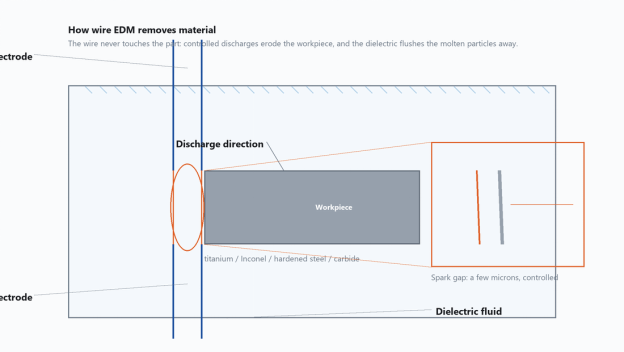
Tråd EDM genererar varje urladdning mellan en tunn strömförsörjd trådelektrod och arbetsstycket, med skärzonen nedsänkt i (eller spolas av) dielektrisk vätska. Tråden vidrör aldrig delen, gnistgapet hålls inom några mikrometer och dielektrikumet bär bort de smälta partiklarna. Eftersom skärkraften i princip är noll, böjer sig inte tunna väggar, ömtåliga detaljer slits inte sönder och det finns inget eggverktyg som kan spåna eller bryta. Det är detta som gör en EDM-maskin med CNC-tråd till en naturlig passform för delar som annars skulle deformeras under mekanisk belastning.
Fyra egenskaper betyder mest i flyg- och rymdarbete:
Materialhårdhet är ingen barriär. Ett helt härdat verktygsstålskär, ett gjutet Inconel-hus och en slitplatta av sintrad hårdmetall kan skäras på samma maskin; vad som förändras är den uppnåbara matningshastigheten, inte genomförbarheten.
Den värmepåverkade zonen är tunn. Eftersom varje urladdning bara varar i mikrosekunder och dielektriken släcker ytan omedelbart, är det påverkade lagret mycket tunnare än med laser- eller plasmaskärning.
Det finns ingen mekanisk grad. Det omgjutna lagret är likformigt längs konturen, och det kan styras med ett trimpass istället för handfinish.
Stackklippning är praktiskt. Flera tunna plåtar kan klämmas ihop och skäras som en stapel, vilket höjer produktiviteten för tätningsplåtar och shims.
För varje ny del körs en tillverknings-eller-köp- och processjämförelse för flygplanering. Den vanligaste jämförelsen är tråd-EDM mot CNC-fräsning, laserskärning och abrasiv vattenstråle för samma geometri.
Hur tråd-EDM tar bort material: trådelektroden vidrör aldrig arbetsstycket, och dielektrikumet bär bort de smälta partiklarna.
Nyckelslutsats: Wire EDM väljs för flygindustrin när prioritet är noll skärkraft, en tunn värmepåverkad zon, en gradfri kant och möjligheten att stapla tunna delar i en uppsättning.
Flyg- och rymdmaterial Lämpliga för Wire EDM
Flygtillverkning använder en smal familj av högpresterande legeringar, och de flesta av dem är svåra att bearbeta på konventionellt sätt: titanlegeringar, nickelbaserade superlegeringar, höghållfasta stål, hårdmetallverktygsmaterial och aluminiumflygplanslegeringar. Varje grupp beter sig olika i EDM-gapet, och dessa skillnader påverkar matningshastighet, trådspänning och spolinställningar. En metallskärande EDM-maskin är inte beroende av en skäregg, så hårdhet blockerar den inte – men värmeledningsförmåga, smältpunkt och sättet på vilket materialet stelnar om formar fortfarande resultatet.
Tabellen nedan sammanfattar hur dessa material vanligtvis reagerar på medelhög och höghastighets WEDM-utrustning med hjälp av en molybdentrådelektrod och standardskärparametrar.
Typiskt beteende för vanliga flygmaterial i tråd-EDM
Material
Användning av flyg
Typiskt tillstånd
Beteende i snittet
Ti-6Al-4V titanlegering
Flygplansfästen, brandtätningar, fästelement
Glödgat eller värmebehandlat, HRC 30-36
Skär rent med måttlig hastighet; bra finish med multi-cut; spolning är viktigt för att skölja bort titanpartiklar.
Inconel 718 nickelbaserad superlegering
Turbinskivor, höljen, tätningar
Lösningsbehandlad och åldrad, HRC 36-44
Långsammare än stål; lägre strömtäthet hjälper till att undvika mikrosprickor; använd separata skumpass för att kontrollera det omgjutna lagret.
Härdat verktygsstål (D2, H13)
Smidesformar, trimverktyg, forminsatser
Härdad till HRC 52-62
Snabb skärning och utmärkt finish; hårdheten minskar inte matningshastigheten.
Volframkarbid
Skärverktyg, slitdynor, mätare
Sintrad, mycket hård
Långsam; kräver låg energi för att undvika sprickbildning; fin tråd och låg effekt ger den bästa fördelen.
Aluminium 7075-T6
Flygplansbalkar, fästen, prototyper
HRC 20-24
Snabbaste skärning; låg omarbetad; lämplig för staplade delar.
Låglegerat stål 4340
Landningsställskomponenter
Härdad, HRC 40-50
Bra skärhastighet; konsekvent finish; standardspolning fungerar bra.
Relativ skärhastighet har betydelse för produktionsplaneringen. Rangordningen nedan är kvalitativ och ges som en planeringsguide, inte som mätvärden - det faktiska resultatet beror på arbetsstyckets höjd, tråddiameter, spolningsförhållanden och generatorinställningar.
Relativ grov skärhastighet för vanliga flygmaterial i tråd-EDM
Material
Relativ grovklippningshastighet
Huvudorsak
Aluminium 7075-T6
Snabbast
Hög värmeledningsförmåga, låg smältpunkt, ren spolning
Låglegerat stål 4340
Snabbt
Stål leder bort värme och spolar rent
Härdat verktygsstål (D2, H13)
Snabbt
Hårdhet minskar inte matningshastigheten, men slammet måste spolas
Ti-6Al-4V
Måttlig
Låg värmeledningsförmåga koncentrerar värme i gapet, så frammatningen måste vara måttlig för att undvika trådbrott
Inconel 718
Långsam
Hög smälttemperatur i kombination med låg värmeledningsförmåga
Volframkarbid
Långsamest
Det krävs låg energi för att undvika mikrosprickor i kanten
Denna rangordning får praktiska konsekvenser. Ett jobb i aluminium kan gå flera gånger snabbare än ett motsvarande hårdmetalljobb. Samma skillnader påverkar maskinvalet: en verkstad som skär mestadels superlegeringar drar nytta av fin pulsstyrning och en robust tråddrivning, medan en verkstad som skär aluminium och stål kan köra enklare maskiner med högre genomströmning. Det förklarar också varför multi-cut-strategier är standard inom flyg- och rymdindustrin – det första snittet fastställer formen, och en eller två trimpassningar förbättrar finishen och tar bort det mesta av det omgjutna lagret. På titan och Inconel delar är dessa trimpass ofta skillnaden mellan en avvisad och en godkänd del.
Fyra praktiska anmärkningar innan du ställer in parametrar:
Titanpulver från snittet är slipande; filtrera dielektrikumet noggrant och byt filtermedia enligt schemat.
Nickelbaserade superlegeringar kan arbetshärda om snittet stannar; håll spoltrycket stabilt och titta på gapspänningen.
Hårdmetall ska kapas med en ny eller nästan ny tråd för att undvika avsmalning orsakad av trådslitage.
För staplade aluminiumdelar, lägg till en offerduk för att skydda det första lagret från skador på trådgenomföring.
Nyckelslutsats: Matcha dina parametrar till legeringsfamiljen snarare än till en enda generisk inställning; titan och nickel superlegeringar behöver kontrollerad energi och disciplinerade trimpass, medan stål och aluminium belönar högre matningshastigheter.
Wire EDM vs CNC-fräsning, laserskärning och vattenstråle
Jämförelse av tråd-EDM med konventionella och termiska skärprocesser för representativa flyg- och rymddelar
Kriterium
Wire EDM
CNC-fräsning
Laserskärning
Slipande vattenstråle
Gradbildning
Inga
Vanlig på kanterna
Mindre slagg
Inga
Verktygsslitage
Tråd förbrukad; inget fast verktygsslitage
Betydande i hårda legeringar
Optik försämras
Munstycksslitage
Värmepåverkad zon
Tunt omgjutna lager
Minimal
Stor HAZ
Inga
Härdat material
Utmärkt
Dålig till rättvis
Bra
Bra
Tunnväggsintegritet
Utmärkt
Risk för nedböjning
Värmeförvrängning
Risk för vattentryck
Stack skärning
Ja
Sällan
Ja, but HAZ between layers
Ja, but edges flare
Verktygskostnad
Låg
Hög för hårda material
Måttlig
Måttlig
Den viktiga läsningen av denna tabell är inte att wire EDM vinner varje rad. Fräsning är ofta snabbare för stora mjuka materialfickor, och vattenstråle är att föredra för mycket tjocka plåtar där ytfinishen inte är kritisk. Wire EDM är som bäst när delen är tunn, intrikat, tillverkad av härdat material eller skuren i en stapel där kantkvaliteten måste vara identisk över många lager.
I praktiken tillverkas flyg- och rymddelar ofta genom att kombinera processer. En komponent kan fräsas för att ta bort bulkmaterial, värmebehandlas och sedan trådkapas till slutlig form. Denna hybridrutt förkortar cykeltiden och bevarar precisionen hos de hårdhetsberoende funktionerna. Eftersom processen går utan uppsikt efter den första installationen kan en operatör övervaka flera maskiner under lågtrafik, vilket förbättrar maskinutnyttjandet.
Nyckelslutsats: Wire EDM är det rätta valet för tunna, intrikata, härdade eller staplade delar; fräsning och vattenstråle är fortfarande bättre alternativ för borttagning av stora mjuka material eller tjocka plåtar där finishen inte är kritisk.
Toleranser, ytfinish och ytintegritet
Flygritningar styr tre ytrelaterade egenskaper: dimensionell noggrannhet, ytjämnhet och metallurgisk integritet. Wire EDM adresserar dem främst genom antalet pass. Första passet är grovsnittet; varje efterföljande pass körs med lägre energi med en offset, och förbättrar finishen och tar bort det mesta av det omgjutna lagret. Styrsystemet håller samma trådbana för varje pass, så det som ändras mellan passen är pulsenergi, offset och matningshastighet.
Typisk flerpassagestrategi för EDM-delar för flygtråd
Pass
Syfte
Vad förbättras
1:a passet
Snabb borttagning av spån — fastställ formen
Geometri; omgjutna lager närvarande
2:a passet
Halvfinish
Tar bort det mesta av det omgjutna lagret; minskar vågighet
3:e passet
Avsluta
Slutlig dimension och grovhet för många flygdelar
4:e pass (valfritt)
Ultrafinish
Tätande ytor och utmattningskritiska kanter
Hur många passeringar en given del behöver och vilken finish som kan uppnås beror på maskinen, materialet, arbetsstyckets styvhet och generatorinställningarna. Det är därför ett skärtest på ditt eget arbetsstycke är det praktiska sättet att bekräfta det. Som referens är POOSN:s publicerade seriebaslinje en bearbetningsnoggrannhet på 0,02 mm, upp till ±0,012 mm vid den senaste iterationen, med ytjämnhet ner till Ra ≤ 1,2 μm.
Ytintegritet är den faktor som skiljer flygtråds-EDM från allmän trådskärning. Det omgjutna lagret – det vita lagret – är en tunn återstelnad film kvar på den skurna kanten efter en grov passning. I branschpraxis rapporteras ett grovt snitt ofta lämna ett vitt lager i storleksordningen 15 till 30 μm beroende på pulsenergi; ett trimsnitt bringar det vanligtvis under cirka 5 μm, och en fin finish passerar lägre igen. Om det lagret innehåller mikrosprickor kan det bli en utmattningsinitieringsplats på en turbinskiva eller en strukturell konsol. Den praktiska konsekvensen är densamma oavsett exakt siffra: en certifierad flyg- och rymddel ska normalt ha minst ett trimpass efter grovsnittet, och den acceptabla gränsen för vitt lager bör definieras i inköpsordern eller på ritningen.
Köpare bör be om en metallurgisk utvärdering när en ny process eller material är kvalificerat. Standardpraxis är att snitta delen, polera och etsa tvärsnittet, undersöka kanten under ett mikroskop och registrera resultatet. Utvärderingen blir en del av den första artikelinspektionsrapporten och behålls under programmets livstid.
Konisk skärning har sin egen effekt på ytans integritet. När tråden löper i vinkel är utloppsvägen längre på ena sidan, vilket ändrar den lokala finishen och kan lämna en mattare kant på den inre radien. Maskiner utformade för stora avsmalnande vinklar minskar detta genom att hålla trådstyrningarna nära arbetsstycket och bibehålla konsekvent spolning på båda sidor - en detalj som är viktig för vinklade tätningsområden och liknande egenskaper. Om delen kräver en stor avsmalningsvinkel kan en stor konisk WEDM-maskin krävas; på standardmaskiner är avsmalningskapaciteten mycket mindre.
Nyckelslutsats: Planera varje EDM-jobb för flyg- och rymdtråd med minst ett trimningspass efter grovsnittet, definiera den acceptabla gränsen för vitt lager på ritningen eller inköpsordern och bekräfta uppnåbar tolerans och avsluta med ett skärtest från din egen sida.
Hur man väljer en tråd-EDM-maskin för flyg- och rymdfart
Tre klasser av tråd-EDM-maskiner är vanliga i flyg- och rymdarbeten: höghastighets tråd-EDM, medelhastighet tråd-EDM och storkonisk tråd-EDM. En medelhastighetsmaskin anses ofta vara ett lämpligt alternativ för flyghårdvara som kräver snäva toleranser och en kontrollerad ytfinish, eftersom den balanserar noggrannhet, finish och driftskostnad. Höghastighetsmaskiner förblir användbara för grov skärning, beredning av verktyg och billigare prototyper. Stora koniska maskiner används där geometrin i sig kräver en brant vinkel. Eftersom det rätta valet beror på delblandningen, bör urvalet utgå från arbetet snarare än från en enskild specifikationsfigur.
Börja med arbetskuvertet. Flyg- och rymddelar kan vara förvånansvärt stora - en ram i titan kan till exempel mäta mer än en meter i diameter - men majoriteten av precisionsdelarna passar bekvämt i ett mellanstort kuvert. Checklistan nedan är den vi rekommenderar att du använder när du jämför offerter:
Lista varje detaljfamilj med dess kuvertstorlek, material, avsmalningsvinkel och önskad finish.
Beräkna snittmätarna per månad för att välja mellan en maskin och två.
Kontrollera att maskinen kan köras obevakad, inklusive tillförlitlig automatisk trådgängning.
Be om ett skärtest på ditt faktiska material och geometri innan du utfärdar beställningen.
Jämför utbildningsprogrammet och reservdelssvarstid mellan leverantörer.
Utöver maskinklassen spelar konfigurationen roll: en servoaxel med hög precision med återkoppling i glasskala, automatisk trådspänningskontroll, en dielektrisk kylenhet för termisk stabilitet och ett filtersystem som är lätt att serva. Många köpare efterfrågar också ett lagrat parameterbibliotek organiserat efter material, så att operatörerna inte behöver bygga om inställningarna för varje ny legering. En tråd-EDM med hög noggrannhet är inte ett artikelnummer; det är en kombination av mekanisk uppriktning, kontrollkvalitet och förarens förmåga att avläsa mellanrumsförhållandena.
Nyckelslutsats: Välj maskinklassen från din detaljblandning och arbetsomslag, inte från en enda spec-figur, och kontrollera konfigurationsdetaljerna – servoåterkoppling, trådspänningskontroll, filtrering och ett materialparameterbibliotek – som avgör den verkliga noggrannheten.