Wire EDM för bildelar: Toleranser, maskinval, leverantörsguide
2026-09-21
Tänk på ett typiskt jobb. En bromsleverantör i nivå 1 behöver 240 härdade D2-skär, var och en med ett 0,6 mm tätningsspår som måste hålla en snäv breddtolerans - och hålla den efter härdning till 60 HRC. När ämnena är härdade kan fräscellen som skär prototyperna inte längre hålla spåret, och slipningen behöver en skräddarsydd skiva plus en treveckors fixtur. Anteckningen i hörnet av en ritning är vad som flyttar ett jobb till en tråd-EDM-maskin.
Den här guiden vänder sig till personer som ringer det: chefer för verktygsrum, processingenjörer och inköpsteam som utvärderar tråd-EDM för fordonsverktyg – stansar, stansar, formskär, hårdmetallskärverktyg och EV-lamineringsverktyg. Den tar upp var processen passar, vilken tolerans den kan hålla, hur maskinklasserna skiljer sig och vad som ska verifieras innan en beställning görs.
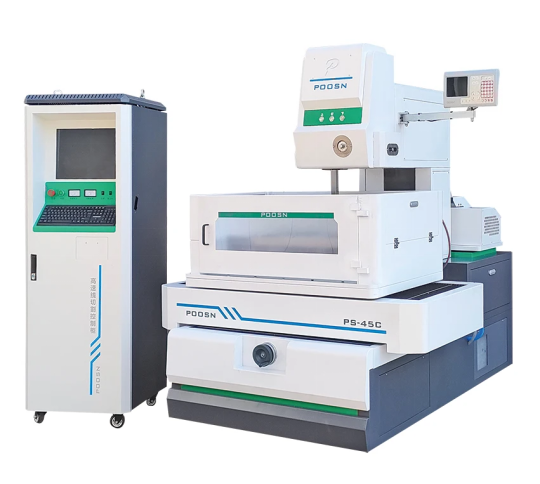
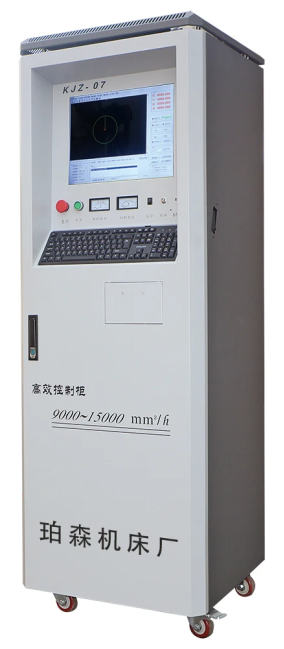
POOSN PSC Serie medelhastighets tråd-EDM-maskin med sitt CNC-styrskåp — multipassskärning för precisionsverktyg och härdade skär.
Tråd EDM — även skrivet wire-cut EDM eller WEDM — tar bort material med kontrollerade elektriska urladdningar mellan en tunn trådelektrod och arbetsstycket, nedsänkt eller spolat i avjoniserat vatten. Eftersom tråden aldrig vidrör delen, slutar hårdhet, väggtjocklek och egenskapsstorlek att vara barriärer: härdat stål och hårdmetall som ingen skäregg kan bearbeta skärs till slutlig storlek i en uppsättning, utan skärkraft och ingen mekanisk grad.
Den tekniska frågan är inte om en tråd-EDM-maskin kan göra delen. Det brukar det kunna. Frågan är vilken maskinklass, vilket arbetsomslag och vilken avsmalningskapacitet jobbet faktiskt behöver – och köpkapacitet som butiken aldrig kommer att använda är det vanligaste sättet att få det här köpet fel.
Varför Wire EDM används för fordonsverktyg
Fyra begränsningar driver fordonsverktyg mot WEDM, och de visas vanligtvis tillsammans snarare än en åt gången.
Hårdhet efter värmebehandling. Skär och stansar är genomhärdade, uppkolade (vanligtvis 0,6–1,2 mm höljedjup) eller gjorda av hårdmetall, eftersom de måste överleva hundratusentals slag. WEDM tar bort material genom gnisterosion snarare än med en skäregg, så ett härdat D2- eller SKD11-skär kan efter härdning efterbearbetas - utan någon av de distorsionsrisker som följer med att finslipa en härdad del.
Funktionsstorlek under skärradie. Ett 0,6 mm tätningsspår har en hörnradie som ingen praktisk pinnfräs kan producera, och samma vägg stoppar en 0,4 mm injektorslits eller ett fyrkantigt inre hörn. Tråden är verktyget: det finns ingen verktygshörnradie att kompensera för och ingen minsta inre radie bortom trådradien plus gnistgapet.
Ingen skärkraft. Tunnväggiga hus, 0,8 mm ribbor på ett konstruktionsfäste och långa smala kärnor avböjs under fräsbelastningar. WEDM applicerar i princip ingen mekanisk kraft, så en 0,5 mm vägg kan kapas utan stöd och utan återfjädring.
Revisionsfrekvens. En stämpelmatris kan modifieras flera gånger över ett fordonsprogram när ansiktslyftningar, trimvarianter och regionala specifikationer kommer. På WEDM är det en programredigering snarare än en ny elektrod, fixtur eller formverktyg, som vid arbete med låg till medelvolym ofta uppväger den långsammare skärhastigheten.
Tumregel: om delen är ledande, hårdare än cirka 45 HRC och har en egenskap som är smalare än 1 mm eller en vägg som är tunnare än 1,5 mm, hör tråd EDM till processvägen från början, inte tillsatt som en räddningsoperation efter att fräsningen misslyckats.
Vanliga fordonsdelar, stansar och verktyg skärs av tråd EDM
Det är dessa applikationer som faktiskt kommer till maskinen. Mönstret är konsekvent: delen är härdad, tunn eller geometriskt blockerad för en konventionell fräs.
Endast typiska referensvärden. Faktiska resultat beror på maskinkonfiguration, arbetsstyckets material och tjocklek, skärparametrar, antal passeringar, termiska förhållanden och inspektionsmetod. Dessa siffror är inte ett garanterat värde för någon maskin och får inte anges som en avtalsenlig tolerans.
Delkategori
Typiskt material
Typisk referenstolerans
Anledning till WEDM är specificerad
Stämplingsforminsatser, stansar och strippor
D2, SKD11, Cr12MoV, karbid
0,003–0,008 mm
Skär efter härdning; ingen slipförvrängning
Insatser för pressgjutning och formsprutning
H13, 8407, S136
0,005–0,010 mm
Djupa smala ribbor och dragna väggar
Skiftgafflar och synkroniseringsverktyg
20MnCr5, SCM415
0,008–0,012 mm
Förkolnade ytor plus snäva vinklar
Bromsokets tätningsspår
Gjutjärn, aluminiumlegering
0,008–0,015 mm
Spårbredd under fräsradie
Injektorsäten och spraymunstycken
Härdat rostfritt verktygsstål
0,003–0,006 mm
Rundhet och ytintegritet inuti ett hål
Givarhus och kontaktinsatser
Mässing, berylliumkoppar
0,010–0,020 mm
Tunna väggar som inte tål klämkraft
Hårdmetallskärverktyg, broscher och brotschar
Volframkarbid
0,003–0,008 mm
Hårdhet utöver ekonomisk livslängd för slipskivor
EV-motorlaminering och rotormatriser
Hårdmetall, härdat verktygsstål
0,002–0,005 mm
Gradfria kanter och staplad lamineringsnoggrannhet
Två kategorier betalar för maskinen på egen hand. Härdade stämplingsinsatser är det klassiska fallet; EV-lamineringsformar är de snabbast växande, eftersom en grad där multipliceras över tusentals staplade ark och kan bli en kortslutning i den färdiga statorn eller rotorn. Wire EDM kan producera gradfria kanter, och ytterligare efterbehandlingspassage kan avsevärt minska tjockleken på det omgjutna lagret och förbättra ytintegriteten.
Material som är lämpliga för EDM för fordonstråd
EDM kallas ofta materialagnostisk eftersom den bara behöver elektrisk ledningsförmåga. I praktiken förändrar metallurgin fortfarande skärhastigheten, ytintegriteten och antalet passeringar som behövs - skillnader som är tillräckligt stora för att påverka en offert.
Materialgrupp
Beteende i WEDM
Praktisk anmärkning
Härdade verktygsstål (D2, SKD11, Cr12MoV, H13)
Enklaste gruppen: uppträd bra, spola rent, håll toleransen över passningar
Multi-pass snitt på ett 40 mm skär når en finfinishad yta
Förkolnade och härdade stål
Hårt fodral över en mjukare kärna eroderar i olika takt; tråden släpar efter i höljet och går snabbare i kärnan
Minska grovbearbetningsparametrarna och kontrollera spolningen; hörnen visar först skillnaden
Hårdmetall
Skär bra, men mikrosprickbildning och koboltutarmning är en verklig risk vid hög urladdningsenergi
Grovbearbetning med lägre energi plus ett eller två extra trimpass
Titan och nickellegeringar (Ti-6Al-4V, Inconel)
Skär långsammare än stål med samma tjocklek; risk för omgjutna lager om trimningar hoppas över
Ett minimum av tre passager är vanligt där ytintegriteten är kritisk
Aluminium och kopparlegeringar
Aluminium skär snabbt men kan oxidera; koppar och mässing leder bort värme och skär mindre effektivt
Offerter inte heller på samma timpris som verktygsstål
Hårdmetall och nickellegeringar är de två grupperna där det är en falsk ekonomi att spara ett trimkort, eftersom skadan uppträder veckor senare som flisning eller en utmattningsspricka snarare än som ett omedelbart dimensionsfel.
Vilken tolerans kan Wire EDM hålla?
Toleransen tryckt på en ritning och toleransen en butik kan hålla i produktionen är två olika siffror. De flesta fordonsverktygsvolymer ligger i mitten av det praktiska området, vilket är precis där ekonomin för tråd-EDM är mest fördelaktig.
Härdade form- och forminsatser sitta i den tightaste änden, eftersom blankning och trimningsspel direkt bestämmer gradhöjden och livslängden. För att nå detta band krävs en maskin i precisionsklass, en kontrollerad miljö och tre eller fler pass.
Injektorsäten styrs vanligtvis av rundhet och ytfinish snarare än absolut storlek - en viktig skillnad när du skriver en köpspecifikation.
Skiftgaffel och synkroniseringsverktyg landar i ett område som en medelhastighetsmaskin med två skärpassager hanterar bekvämt och repeterbart.
Bromsokets tätningsspår är vanligtvis ett grovbearbetningspass plus ett trimpass på de flesta maskinklasser.
Konstruktionsfästen och förstärkningar är den lösaste kategorin, där ett enkelpassat höghastighetssnitt vanligtvis räcker om inte kantkvalitetskravet säger något annat.
Under det finfinishade bandet svänger kostnadskurvan brant uppåt: du behöver en temperaturkontrollerad miljö, tre eller fler pass, långsammare trådmatning och en nivå av operatörsdisciplin som inte alla butiker klarar av över tre skift. I den lösa änden är den ärliga konkurrenten laser- eller högupplöst plasmaskärning snarare än fräsning.
Att skilja den tolerans som kunden faktiskt behöver från den tolerans som är tryckt på ritningen är den mest värdefulla vanan i den här branschen. Citat kan fördubblas när en allmän not skriven för en funktionell yta appliceras på en yta som aldrig berör en annan del.
High-Speed vs Medium-Speed vs Large-Avsmalnande Wire EDM
Höghastighetstråd EDM , ofta byggd kring DK77-plattformen, ger den lägsta kostnaden per kvadratmillimeter kapning. Det är det rätta svaret för konsoler, mellanlägg, enkla stansar och alla jobb där det lösare bandet är acceptabelt.
Medelhastighets wire EDM sitter mellan höghastighets- och precisionsmaskiner. Den lägger till kontrollerad skärning i flera pass och en styvare tråddrift, och den kombinationen är vad som flyttar det uppnåbara bandet från den lösa änden mot den finfinishade änden - en anledning till att medelhastighetsmaskiner är allmänt specificerade för fordonsverktyg. Kostnaden per skärning är högre än en höghastighetsmaskin, men både skrothastigheten och manuella efterbehandlingstimmar minskar.
Multi-pass skärning är en förmåga snarare än en maskinklass: ett grovbearbetningspass följt av ett eller flera trimpass med progressivt lägre urladdningsenergi. Varje medelhastighets- och precisionsmaskin stödjer det, och det är det som ger både den snävare toleransen och den finare ytfinishen som fordonsspecifikationerna kräver - en engångsskärning uppnår det aldrig. Bekräfta antalet trimpassningar som kontrollen stöder innan du tittar på något annat, eftersom det antalet ställer in golvet på uppnåelig tolerans.
Precisionstråd EDM-maskiner , som håller de tätaste banden med mindre tråd, är motiverade främst för EV-lamineringsformar, injektorverktyg och hårdmetallarbete där tolerans- och ytintegritetskraven är genuint snäva. De kostar betydligt mer och behöver en kontrollerad miljö.
Köp den klass som täcker det toleransband du verkligen behöver, inte den snästa ritningen i filen, eftersom prisskillnaden mellan klasserna är mycket större än skillnaden i uppnåbar kvalitet på vanligt fordonsarbete.
Hur man väljer rätt tråd-EDM-maskin för fordonsverktyg
Urval fungerar bättre från delen än från en katalog. Kör den här kedjan i ordning:
Delstorlek och vikt — ställer in arbetskuvert och bordsbelastning och utesluter vanligtvis maskiner innan något annat gör det.
Material och hårdhet — ställer in passstrategin och om ett parameterbibliotek måste byggas från grunden.
Tolerans och finish som faktiskt spelar roll — ställer in maskinklassen och om en kontrollerad miljö behövs.
Taper — drag, avlastning eller vinklade väggar avgör om en konisk maskin överhuvudtaget krävs.
Månatliga kapade meter — bestämmer mellan en maskin och två.
Tabellen nedan är en utgångspunkt, inte en specifikation.
Om ditt jobb är
Börja med
Härdade D2 / SKD11 skär vid ungefär 20–30 µm
DK77-serien höghastighetsmaskin
Precisionsverktyg som kräver hårdare dimensionskontroll och en finare finish
PSC-serien medelhastighetsmaskin
Allmän precisionsverktyg där kostnaden per detalj dominerar
DK-BC-serien
Angled walls, draft or deep taper
Stora koniska (DKD)-serien
Rekommendationen beror fortfarande på detalj, och det tillförlitliga sättet att avgöra det är ett skärtest på ditt eget material snarare än en jämförelse av katalogsiffror.
Taper Cutting for Angular Dies and Molds
Fordon och formar för bilar har sällan raka väggar: dragvinklar, reliefvinklar och formöppningar som avsmalnar från skäreggen ner till frigångszonen kräver alla att vajern lutar.
Avsmalningskapacitet anges alltid vid en specificerad arbetsstyckeshöjd , och den uppnåbara vinkeln faller när delen blir högre. En maskin som är klassad för en given vinkel vid en Z-höjd kommer inte nödvändigtvis att hålla den i en annan.
Ange avsmalning med både vinkel och maximal avvikelse vid angiven höjd. Avvikelsessiffran - inte den maximala vinkeln - avgör om en form monteras rent, och det är siffran som saknas i de flesta citat.
Stora koniska maskiner använd oberoende U/V-axelkontroll med ett dedikerat koniskt huvud, så att spolning och spänning förblir konsekventa medan vajern lutar. Utan det försämras skärkvaliteten på den avsmalnande ytan och hörnnoggrannheten.
Taper är inte gratis. På raka genomgående hål, hårdmetallämnen och enkla stansar ökar det kostnader utan fördel; om ritningen inte visar något drag, relief eller vinklad vägg, lämna den utanför specifikationen.
POOSN:s stora avsmalnande modeller är specificerade upp till ±45°.
POOSN Wire EDM-maskiner för fordonsverktyg
POOSN är tråd-EDM-varumärket från Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. Fabriken har tillverkat tråd-EDM-maskiner i tre decennier i fyra familjer – PS, PSC medium-speed, DK high-speed och stor-konisk skärning – och exporterar till Sydostasien, Västasien, Europa och Amerika som ett direkt handelsföretag.
Endast funktioner på serienivå. Modellkuvert, resor, bordsbelastningar och koniska figurer ändras med konfigurationen och måste bekräftas mot det aktuella specifikationsbladet för den modell du är citerad.
Series
Bäst för
Nyckelpunkt
PSC-serien (PSC35C / PSC45C / PSC50C / PSC60C)
Precisionsverktyg för fordon
Multi-pass medelhastighetsskärning; noggrannhet och finish
DK-BC-serien
Allmän precisionsverktyg
Balans mellan hastighet och kostnad; upprepad positioneringsnoggrannhet på 0,002 mm
DK77-serien
Grovkapning och allmän bearbetning
Cost-effective cutting on hardened stock
Stora koniska (DKD)-serien
Avsmalnande formar och formar
Konisk skärning med stor vinkel, upp till ±45°
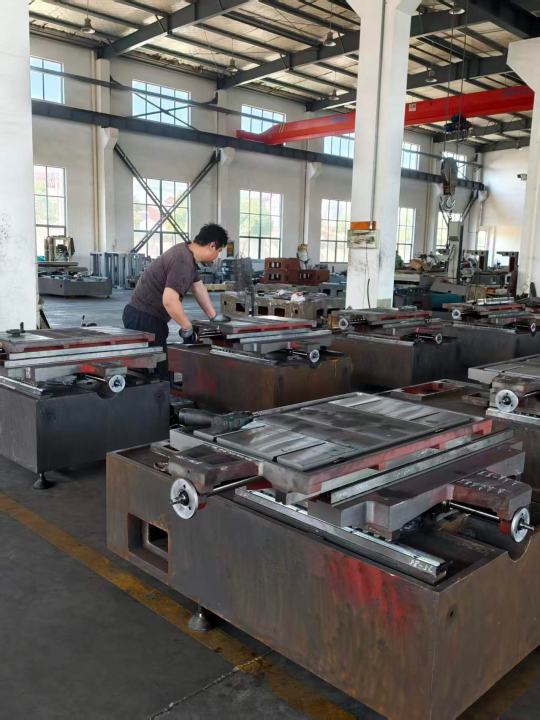
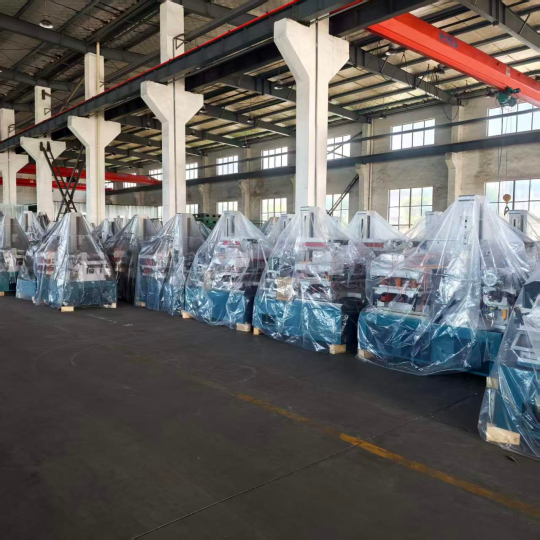
Tråd EDM-maskiner i POOSN-sortimentet. Maskinmontering och styrningsarbeten i POOSN verkstad, utförs innan slutlig uppriktning.
Hur POOSN verifierar tråd-EDM-maskinens noggrannhet
Att säga till en köpare att "be om en laserinterferometerrapport" är lätt; att visa vad som händer på verkstadsgolvet är mer användbart. Detta är verifieringskedjan bakom en POOSN-maskin:
Sadelplatta process — 12 timmars anlöpning, 24 timmars naturlig kylning och manuell avspänningsavlastning, så geometrin håller över år av tjänst snarare än bara vid acceptanstestet.
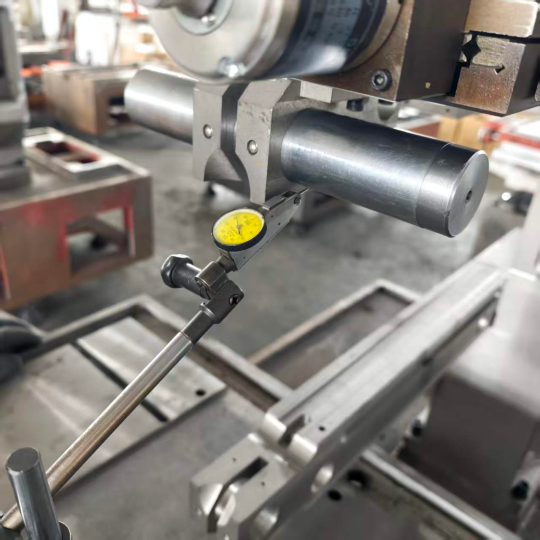
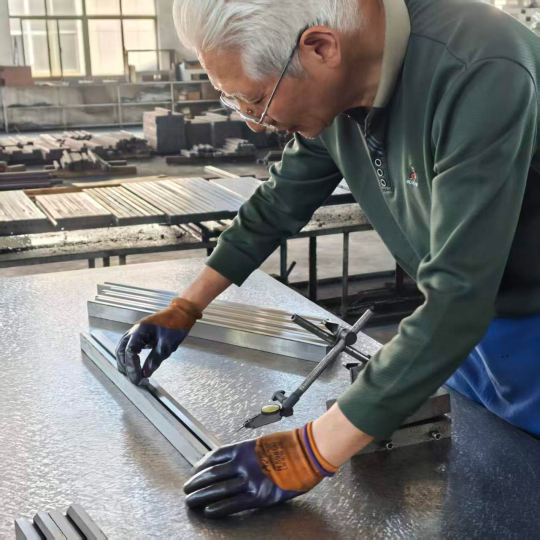
Montering och uppriktning against a mechanical or laser reference, with guideway accuracy controlled on the shop floor instead of corrected at the end of the line.
Positioneringsnoggrannhet uppmätt med en laserinterferometer före leverans , med testrapporten utfärdad till kunden.
Tre inspektionsportar — Inkommande delar, monteringsprocess och slutlig försändning — täcks av åtta heltidsanställda kvalitetsinspektörer.
Matchat styrsystem — KJZ-07, ZHZK-03, CHK.CNC.SYS eller SN-10000, beroende på maskin.
Dimensional accuracy control during assembly. Laserinterferometerkontrollen av positioneringsnoggrannhet är ett separat, dokumenterat test före leverans. POOSN CNC-styrskåp — regulatorn är anpassad till maskinen och dokumenterad på engelska för exportorder. Maskiner monterade, testade och förberedda för transport — den punkt där noggrannhetsrapporten färdas med maskinen.
Är du osäker på om WEDM med hög hastighet, medelhastighet eller stor avsmalning passar dina fordonsverktyg? Skicka oss den delstorlek, material, tjocklek och toleranser som faktiskt spelar roll, så återkommer vi med en maskinrekommendation snarare än en katalogsida.
Tråd-EDM vs fräsning, laserskärning, slipning och sinker-EDM
Jämförelsen som betyder något är inte tråd-EDM kontra fräsning i det abstrakta. Det är vilken process som ger en överensstämmande funktion till lägsta fullastad kostnad på ett specifikt material.
Reference ranges for process comparison, not a specification of any machine. Faktiska resultat beror på material, tjocklek, verktyg, parametrar och inspektionsmetod.
Process
Hårdhetsgräns
Referens Tolerans
Hörnradie
Passar bäst inom bilindustrin
Wire EDM
Alla ledande material, oavsett hårdhet
0,003–0,015 mm
Endast trådradie
Härdade stansar, tunna väggar, inre detaljer
CNC fräsning
Upp till ca 45 HRC
0.010–0.030 mm
Kutterradie
Mjuka kroppar, stora fickor, 3D-ytor
Laserskärning
Stålplåt inom ett måttligt tjockleksområde
0,050–0,150 mm
Liten, men med en värmepåverkad zon
Platta ämnen, konsoler, förformade profiler
Sänke EDM
Något ledande material
0.005–0.020 mm
Elektrod hörn
Blinda hålrum, 3D-former, mögelstruktur
Slipning
Något härdat stål
0,002–0,010 mm
Hjulform
Plana ytor, OD och ID cylindriskt arbete
Laserskärning är jämförelsen värd att utöka, eftersom den ofta föreslås som ett substitut för höghastighets WEDM på fordonsämnen. Laser vinner på platt plåt där toleransen är lös och kanttillståndet inte är kritiskt. Den tappar så fort delen är tjock, så fort den värmepåverkade zonen är oacceptabel, eller så fort toleranskravet skärps långt under 0,05 mm. På härdade verktyg vid 60 HRC är laser inte i samtalet.
Slipning och tråd-EDM överlappar varandra på härdat formarbete, och uppdelningen är okomplicerad: slipning hanterar plana ytor och cylindriska egenskaper snabbare och billigare, medan WEDM hanterar inre profiler, smala slitsar, vassa inre hörn och allt som skulle behöva en skräddarsydd formskiva. De flesta bilverktygsbutiker driver båda och dirigerar arbetet därefter.
Få processer kombinerar obegränsad arbetsstyckeshårdhet, tolerans i området med låga mikron och noll skärkraft - vilket är anledningen till att härdade bilformar och tunnväggiga verktyg fortsätter att återgå till tråd-EDM trots den lägre skärhastigheten.
Hur man utvärderar en tråd-EDM-tillverkare eller -leverantör
Fordonskunder granskar sin verktygsförsörjningskedja och det trycket rinner ner till den som levererar maskinen. En maskin som skär bra i en demo men har ingen reservdelskanal, inget serviceåtagande och ingen noggrannhet omcertifiering blir en produktionsflaskhals inom arton månader. Begär följande skriftligen:
Uppmätt noggrannhet för den specifika enheten , med testmetoden benämnd — en laserinterferometerrapport på den faktiska maskinen, inte en katalogsiffra för modelllinjen.
The number of trim passes the control supports — Detta sätter grunden för uppnåbar tolerans, och det är en fråga som de flesta köpare glömmer att ställa.
Ledtider för reservdelar för de artiklar som stoppar produktionen : strömförsörjningskort, trådspännmotorer, UV-axeldrivningar och styrkomponenter. En skriftlig engagerad ledtid är värd mer än ett lägre maskinpris.
Parameterstöd för din materialmix — utgångspunkter för hårdmetall, uppkolat stål och i förekommande fall titan och nickellegeringar i de tjocklekar du faktiskt kör.
Ett skärprov på ditt eget material , med testrapporten och den parameteruppsättning som används.
Ett maskinacceptanstest på en provbit som representerar din geometri, mätning av kantfinish, hörnbeteende och avsmalningsvinkel.
Engelsk dokumentation — Bruksanvisning, elektriska ritningar, parameterlista och styrdokumentation.
Elektrisk konfiguration — spänning, fas och anslutningskrav för din anläggning, plus listan över elektriska komponenter.
Styrsystemstöd — styrenhet och version, hur uppdateringar och reservdelar hanteras och om maskinen är beroende av en internetanslutning för att köras eller uppdateras.
Utbildning, exportdokumentation och anpassning — Vad ingår och på vilket språk; packning, lastning och tulldokument för din destination; och om fabriken kan leverera armaturer, högre kapslingar, utökade Z-resor eller automationscellintegrering snarare än bara katalogmaskiner.
Innan du jämför priser, normalisera offerterna: lägg till det första året med förbrukningsvaror, reservdelsrisken som de angivna ledtiderna innebär och värdet av den parameter och utbildningsstöd som erbjuds. Maskiner som skiljer sig märkbart i inköpspris kan vända helt när de faktorerna är inkluderade. För fordonsverktyg är leverantörsrelationen viktigare än maskinspecifikationen, eftersom en dokumenterad ledtid och en klar parametertabell är det som gör att maskinen producerar år tre.
Behöver du ett skärtest innan du beställer? Skicka oss din ritning och materialspecifikation, så skär vi delen och returnerar den med uppmätta resultat.
Kostnad, förbrukningsvaror och underhåll på EDM för fordonstråd
Kostnaden per detalj domineras av tre variabler: skärlängd, arbetsstyckeshöjd och antal pass. Ett tvåpassssnitt på ett 40 mm stålskär tar avsevärt längre maskintid än ett enkelpasssnitt på samma geometri, och ökningen är nästan helt maskintid snarare än trådförbrukning.
Trådkostnaden beror på hur maskinen använder den: där tråden återanvänds tills den går sönder eller diametern sjunker under det användbara tröskelvärdet är det en mindre kostnadspost och där den är engångspost blir förbrukningen en synlig rad. Hur som helst, vid typiska klipplängder för bilar är tråd vanligtvis en liten andel av den totala delkostnaden, så att optimera antalet trimpass är viktigare än att köpa billigare tråd.
Utöver tråd är förbrukningsvarorna dielektriska filter, harts, munstycken och styrenheter. Guideliv är det föremål som oftast underskattas : på en treskiftsmaskin bör övre och nedre styrningar inspekteras månadsvis och bytas ut enligt ett schema snarare än vid fel, eftersom en sliten styrning uppträder som ett avsmalningsfel som smyger sig in gradvis och är lätt att missa tills delar börjar misslyckas med inspektionen.
En kort skiftrutin förhindrar det mesta:
Rengör de dielektriska filtren enligt schema, inte på larm.
Kontrollera trådspänningen varje vecka med en mätare i stället för med gehör.
Re-check positioning accuracy periodically, because thermal drift accumulates invisibly on the part.
Håll dielektrisk konduktivitet inom det område som maskintillverkaren anger – konduktivitetsdrift förändrar gnistegenskaperna och därmed toleransen.
Logga varje guidebyte.
På en treskiftscell förhindrar schemalagd guidebyte och dielektrisk konduktivitetskontroll mer skrot än något förarutbildningsprogram, eftersom båda felen utvecklas långsamt och är osynliga på en enda del.
Automotive Wire EDM FAQ
Vilken tolerans kan WEDM för fordon hålla i produktionen?
Det beror mer på passstrategin och verkstadsmiljön än på maskinmärket: en medelhastighetsmaskin med två eller tre pass hanterar mitten av det praktiska intervallet upprepade gånger, en precisionsmaskin i en kontrollerad miljö når den snäva änden och en enkelpassad höghastighetsmaskin täcker den lösa änden. The reference bands above describe typical requirements, not guaranteed values.
Kan tråd-EDM skära av en härdad eller uppkolad del?
Ja. Det uppkolade höljet och den mjukare kärnan eroderar lite olika, så reducera grovbearbetningsparametrarna och kontrollera spolningen noggrant. Hörn visar skillnaden först, och den vanliga lösningen är en långsammare grovbearbetning plus en extra trimpass.
Är höghastighets- eller medelhastighets WEDM bättre för fordonsverktyg?
Medelhastighet är det vanliga valet där arbetet kräver snäv tolerans och en kontrollerad finish, eftersom multipassskärning och en styv tråddrivning håller bandet mycket bättre. Höghastighet är fortfarande det bättre valet för fästen, shims och enkla stansar där det lösa bandet är acceptabelt och kostnaden per del dominerar.
Kan tråd EDM producera bildelar i volym?
Wire EDM-maskiner beskrivs bäst som produktionsverktyg snarare än produktionsdelarutrustning. En maskin kan köras obevakad hela natten på en bunt stansinsatser, och en cell på tre eller fyra kan tjäna ett fullt verktygsrum. För konsumentdelar i hundratusentals bitar, gör tråd EDM formen, inte delen.
Vilken tråd ska specificeras för arbete i bilar?
Ange trådtyp och diameter som byggarens parameterbibliotek är uppbyggt kring för ditt material och tjocklek, och bekräfta det skriftligen. Belagda kvaliteter används vanligtvis för att förbättra spolnings- och kantkvaliteten på trimpass; för höghastighetsmaskiner med fram- och återgående tråd förblir molybdentråd standard.
Vad bör verifieras innan du beställer en tråd-EDM-maskin för fordonsarbete?
Antalet trimpassningar kontrollstöden, den uppmätta positioneringsnoggrannheten för den specifika enheten med den testmetoden som nämns, de åberopade ledtiderna för strömförsörjning och axeldriftsreservdelar, den engelska dokumentationsuppsättningen och om tillverkaren kan tillhandahålla startparametrar för hårdmetall, förkolat stål och titan med de tjocklekar du faktiskt kör.
Begär ett skärtest
Ett verktygsrum som serverar stämplings-, broms-, transmissions- och EV-program behöver vanligtvis en medelhastighetsmaskin för det snäva arbetet och en eller två höghastighetsmaskiner för volymarbetet, plus avsmalningsförmåga om formarbetet är en del av mixen. Att skicka en ritning med materialet, hårdheten, tjockleken och de toleranser som faktiskt betyder något är det snabbaste sättet att få en användbar maskinrekommendation snarare än en katalogsida — svaret ändras vanligtvis när det verkliga toleransbandet separeras från de allmänna anmärkningarna.