Vad en tråd-EDM-maskin gör och varför det är viktigt i modern tillverkning
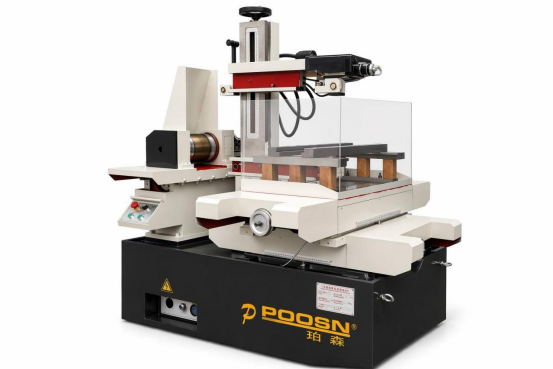
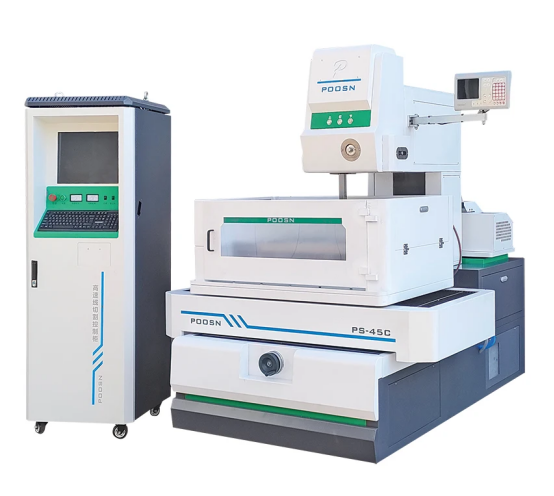
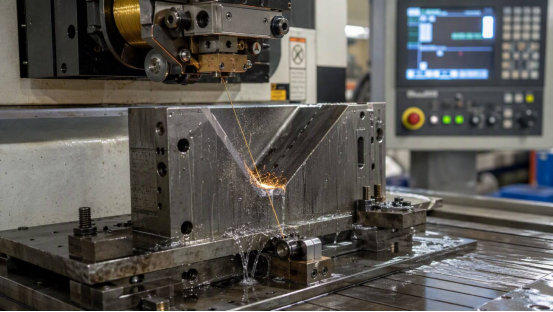
A tråd EDM maskin (tråd elektrisk urladdningsmaskin) skär elektriskt ledande material genom att generera kontrollerade elektriska gnistor mellan en tunn, kontinuerligt rörlig trådelektrod och arbetsstycket, eroderar material längs en programmerad bana utan direkt mekanisk kontakt. Detta gör det till den bästa processen för att skära härdat verktygsstål, hårdmetall och andra svårbearbetade metaller till exakta stansar, stansar, formar och komplexa profildelar som konventionell fräsning eller svarv har svårt att producera.
Eftersom skärtråden aldrig fysiskt pressar mot arbetsstycket, introducerar tråd EDM-bearbetning mycket liten mekanisk påfrestning, vilket är en anledning till att det fortfarande är en föredragen process för efterbehandling av härdade komponenter efter värmebehandling. Tekniken spänner över flera maskinkategorier - höghastighets wirecut EDM, medelhastighet wirecut EDM och storkonisk wirecut EDM - var och en lämpad för olika krav på noggrannhet, hastighet och konvinkel. Att förstå dessa skillnader hjälper tillverkningsbutiker, verktygstillverkare och OEM-köpare att välja rätt CNC-trådskärmaskin konfiguration för deras produktionsbehov.
Den här artikeln går igenom de vanliga maskintyperna, deras arbetsprinciper, typiska applikationsscenarier, jämförande prestandaegenskaper, underhållspraxis och vart branschen är på väg – vilket ger verktygsrumschefer och inköpsteam en praktisk referens för att utvärdera tråd EDM-utrustning alternativ.
Nyckelalternativ: Wire EDM tar bort hårt, ledande material genom gnisterosion snarare än skärkraft, vilket gör det till standardmetoden för precisionsformar, formar och härdade verktygskomponenter.
Vanliga typer av tråd-EDM-maskiner och deras egenskaper
Trådskurna EDM-maskiner är i allmänhet grupperade efter trådrörelsehastighet och strukturell design, och varje kategori betjänar ett distinkt segment av tillverkning av verktyg och stansar och precisionsdelar.
Höghastighets wire EDM-maskiner använd en fram- och återgående molybdentråd som går fram och tillbaka och återanvänds flera gånger före utbyte, vilket ger en praktisk balans mellan bearbetningseffektivitet och driftsekonomi för allmänt stansarbete.
Medelhastighets wire EDM-maskiner lägg till förfinningar som förbättrad pulsströmförsörjning, sluten trådspänningskontroll och multi-cut-strategier, som vanligtvis ger en finare ytfinish och snävare dimensionell konsistens än vanliga höghastighetsmodeller.
EDM-maskiner med stor konisk tråd är byggda med förlängd övre trådstyrningsrörelse och specialiserade styrmekanismer så att de kan skära branta vinklade profiler, vilket är viktigt för stansformar, extruderingsformar och delar som kräver dragvinklar.
Typiska urvalsfaktorer efter maskinkategori
Allmänna egenskaper för vanliga trådklippta EDM-maskiner; specifika prestanda varierar beroende på tillverkare och konfiguration.
Maskintyp
Trådtyp
Typisk styrka
Vanligt användningsfall
Hög hastighet Wire EDM
Återanvändbar molybdentråd
Kostnadseffektiv allmän skärning
Allmän grovbearbetning av form och mögel
Medelhastighet Wire EDM
Molybdentråd, multi-cut kapabel
Förbättrad finish och konsistens
Precisionsmatriser, avslutande pass
Stor-Taper Wire EDM
Molybdentråd, förlängd styrrörelse
Möjlighet att skära i brant vinkel
Stämplingsformar, extruderingsformar
Nyckelalternativ: Att välja mellan höghastighets-, medelhastighets- och EDM-maskiner med stor konisk tråd beror i första hand på erforderlig ytfinish, dimensionell tolerans och om detaljens geometri inkluderar branta konvinklar.
Arbetsprincip och kärnmaskinens struktur
Ett tråd-EDM-system fungerar genom att mata en tunn metalltråd - typiskt molybden för höghastighets- och medelhastighetsmaskiner, eller mässing för låghastighetssystem - kontinuerligt genom skärzonen medan en pulsad likströmskälla genererar en snabb serie av elektriska urladdningar mellan tråden och arbetsstycket. Varje urladdning förångar en mikroskopisk mängd material från arbetsstyckets yta, och den dielektriska vätskan (vanligtvis avjoniserat vatten) spolar bort de eroderade partiklarna samtidigt som den kyler tråden och arbetsstycket. CNC-styrsystemet flyttar arbetsbordet längs programmerade X-Y-koordinater, och på maskiner med konisk skärningskapacitet kan den övre trådledaren också växla oberoende för att skapa vinklade snitt. Eftersom det inte finns någon direkt mekanisk kraft mellan tråd och del, kan tunnväggiga och ömtåliga komponenter skäras utan deformation.
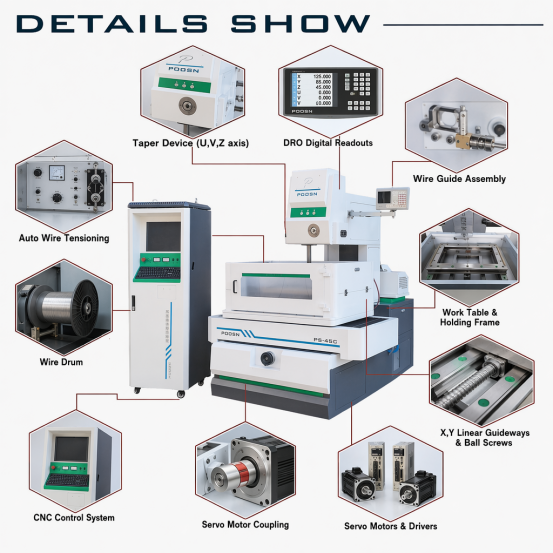
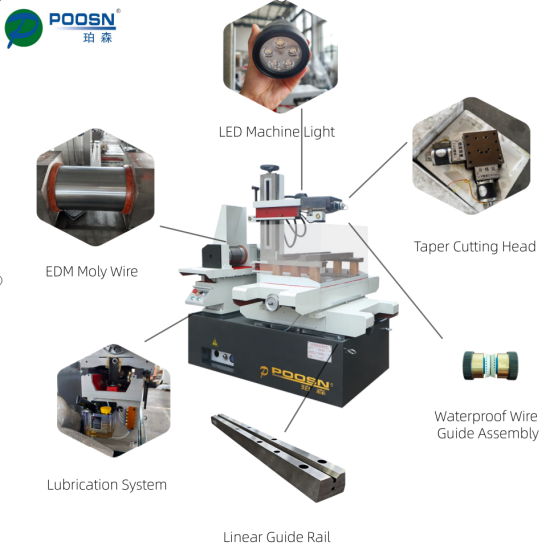
De huvudsakliga funktionella grupperna i en typisk trådskuren EDM-maskin inkluderar trådmatnings- och upptagningssystemet, de övre och nedre trådstyrenheterna, arbetsbords- och axeldrivsystemet, det dielektriska vätskecirkulations- och filtreringssystemet och CNC-styrskåpet. Diagrammet nedan visar hur dessa komponenter är anordnade på en standardmaskinram.
I praktiken matar trådspolen ny eller rekonditionerad tråd mot den övre styrningen, som placerar tråden exakt ovanför arbetsstycket innan den passerar ned genom snittet och återgår till den nedre styrningen och upptagningsspolen. Arbetsbordet, som drivs av servomotorer längs X- och Y-axlarna, flyttar det fastspända arbetsstycket i förhållande till den fasta trådbanan enligt den programmerade detaljgeometrin. Dielektrisk vätska pumpas kontinuerligt genom skärgapet och filtreras för att avlägsna eroderat skräp, vilket håller utsläppsförhållandena stabila och hjälper till att bibehålla en jämn skärkvalitet under en lång produktionsserie.
Nyckelalternativ: En tråd-EDM-maskins skärnoggrannhet beror på den samordnade prestandan hos dess trådmatning, styrning, axeldrift och dielektriska filtreringssystem som arbetar tillsammans, inte på någon enskild komponent ensam.
Applikationsscenarier och urvalsöverväganden
Wire EDM-maskiner används inom ett brett spektrum av industrier där härdade, ledande material behöver skäras till exakta former utan att inducera mekanisk påfrestning. Den vanligaste applikationen är fortfarande verktygs- och formtillverkning, där tråd-EDM skär stansar, stansar och gjuthåligheter från förhärdade stål- och hårdmetallämnen. Tillverkare av flyg- och medicintekniska produkter förlitar sig också på tråd-EDM för att producera små, geometriskt komplexa komponenter där snäva toleranser och gradfria kanter krävs. Fordonsleverantörer använder tråd-EDM för tillverkning av pressformar och för prototypkomponenter innan de förbinder sig till processer med större volymer.
Att jämföra applikationsfokus med urvalsprioriteringar hjälper till att matcha maskinkapaciteten till produktionsbehoven.
Vanliga applikationsscenarier
Viktiga val överväganden
Stämpling och progressiva dies
Konisk skärområde och axelrörelse
Kaviteter för formsprutning och extrudering
Ytfinish och repeterbarhet
Flyg- och medicinska precisionsdelar
Positioneringsnoggrannhet och kontrollsystem
Hårdmetallverktyg och skär
Trådspänningsstabilitet på hårda material
Prototyp och lågvolymdelar
Programmeringsflexibilitet och inställningstid
När man utvärderar en trådskärning EDM maskin till salu , bör köpare väga delens geometri (särskilt om branta avsmalningsvinklar krävs), hårdheten och tjockleken på de material som skärs, erforderlig ytfinish och hur mycket obevakad eller automatiserad drift butiken förväntar sig att köra. Verktygsrum som producerar mestadels plana, raka väggformskomponenter kan ofta betjänas av en höghastighetstråds-EDM-maskin, medan butiker som regelbundet skär pressformar med dragvinklar drar nytta av en dedikerad storkonisk maskin.
Nyckelalternativ: Att matcha maskintyp till detaljens geometri – särskilt koniska vinkelkrav och ytfinishmål – är den mest praktiska utgångspunkten för val av tråd-EDM-utrustning.
Jämföra relativ skärhastighet mellan maskintyper
Bearbetningshastighet är en av de första faktorerna som verktygsrumschefer frågar om när de jämför tråd-EDM-utrustning, eftersom det direkt påverkar hur många delar en maskin kan ta ut under ett produktionsfönster. Istället för att citera exakta siffror som varierar avsevärt beroende på material, tjocklek, tråddiameter och pulsinställningar, är det mer användbart att titta på den relativa hastighetspositioneringen för varje maskinkategori baserat på deras typiska designavsikt. Höghastighetswire EDM-maskiner är konstruerade främst för genomströmning vid allmänt stansningsarbete. Medelhastighetsmaskiner byter ut lite råhastighet för finare kontroll och flerskärningsavslutningspass. Stora koniska maskiner är optimerade mer för vinkelkapningskapacitet än för maximal linjär hastighet. Diagrammet nedan visar denna relativa positionering som ett enkelt illustrativt index snarare än som uppmätta produktionsdata.
Denna horisontella jämförelse visas avsiktligt som ett relativt index snarare än en uppsättning exakta produktionssiffror, eftersom den faktiska skärhastigheten på valfri tråd-EDM-maskin beror starkt på arbetsstyckets tjocklek, materialhårdhet, tråddiameter, spolningsförhållanden och de specifika pulsparametrarna som valts av operatören. Vad diagrammet illustrerar är den allmänna konstruktionens betoning bakom varje maskinkategori: höghastighetswire EDM-maskiner specificeras vanligtvis av butiker där skärande genomströmning på allmänt formarbete är prioritet. Medelhastighetsmaskiner är placerade något lägre på en ren hastighetsbasis eftersom en del av deras designavsikt är dedikerad till multi-cut-strategier som förbättrar ytfinish och dimensionsnoggrannhet snarare än att maximera rå skärhastighet.
Stora koniska maskiner sitter lägst på detta relativa index, inte för att de är sämre maskiner, utan för att deras mekaniska design - särskilt den utökade övre styrrörelsen som krävs för att uppnå branta konvinklar - är optimerad för vinkelskärningskapacitet snarare än för maximal skärhastighet för raka väggar. En butik som i första hand behöver platta stansar och enkla stansinsatser kommer i allmänhet att prioritera en höghastighets- eller medelhastighetskonfiguration, medan en butik som regelbundet producerar stansningsdynor med dragvinklar kommer att värdera konisk förmåga framför marginella hastighetsvinster. Att läsa detta diagram tillsammans med de faktiska detaljritningarna som en butik producerar ger en mycket mer meningsfull grund för maskinval än enbart hastighet.
Nyckelalternativ: Skärhastigheten bör vägas mot ytfinish och krav på avsmalning tillsammans, eftersom den snabbaste maskinen på papper inte alltid passar bäst för delar med vinklad geometri.
Branschtrend: Växande användning av automatisk trådgängning och obevakad drift
En av de tydligare trenderna som diskuterats i tråd-EDM-branschen de senaste åren är övergången till automatiserade trådgängningssystem som kan trä om tråden automatiskt efter ett avbrott, utan att kräva att en operatör manuellt startar om skärningen. Den här funktionen är viktig eftersom oplanerade trådbrott brukade tvinga maskiner att stå stilla tills någon ingrep, vilket begränsade hur mycket oövervakad övernattning eller helgproduktion en butik realistiskt kunde köra. I takt med att automatiserad gängning har blivit mer tillförlitlig har fler verktygsrum kunnat förlänga obevakade körtider, särskilt för formarbete med flera hålrum och långa produktionsprogram. Linjediagrammet nedan illustrerar denna allmänna bana som en kvalitativ trend snarare än som en exakt marknadsstatistik.
Den uppåtgående linjen i det här diagrammet återspeglar ett allmänt mönster som rapporterats allmänt i branschpublikationer och tillverkarlitteratur: automatiserad trådgängning har flyttats från en premiumfunktion som huvudsakligen finns på avancerade maskiner till något som alltmer förväntas även på medelstora tråd-EDM-utrustning. Denna utveckling följer med bredare förbättringar av sensorer för trådbrottsdetektering, servokontrolls känslighet och dielektrisk vätskefiltreringskonsistens, som alla minskar frekvensen av trådbrott i första hand. Eftersom färre raster inträffar och de som inträffar löses automatiskt, kan maskiner lämnas köra genom obevakade skift med mycket mindre risk för att snittet stannar kvar i timmar.
För verktygsrum och arbetsbutiker har denna trend praktiska konsekvenser utöver bekvämlighet. Förlängd obevakad körtid ändrar hur produktionsscheman planeras, vilket gör att komplexa, tidskrävande nedskärningar kan startas i slutet av ett skift och lämnas att slutföras över natten. Det flyttar också operatörens ansvar mot maskininställning, programmering och kvalitetsverifiering snarare än kontinuerlig övervakning under själva skärningen. Butiker utvärderar en ny tråd EDM maskin Behandla i allt högre grad automatiserad gängtillförlitlighet som en praktisk, vardaglig funktion snarare än ett valfritt tillägg, särskilt för anläggningar som kör flera maskiner med begränsad bemanning per skift.
Nyckelalternativ: Pålitlig automatiserad trådgängning har blivit en praktisk baslinjeförväntning för butiker som vill förlänga obevakad maskindriftstid och förbättra den övergripande flexibiliteten för produktionsschemaläggning.
Jämföra maskinattribut med en radarvy
Eftersom val av tråd-EDM-maskin vanligtvis innebär att balansera flera attribut samtidigt snarare än att optimera för ett enda mått, kan en radarliknande jämförelse hjälpa till att visualisera avvägningar tydligare än en enda rankad lista. I diagrammet nedan jämförs höghastighets-, medelhastighets- och storkoniska tråd-EDM-maskiner över fem vanligt vägda attribut: dimensionsnoggrannhet, ytfinishens kvalitet, skärhastighet, konisk skärkapacitet och typisk automationsnivå. Varje attribut bedöms på en enkel relativ skala från 1 till 5 som återspeglar allmänna designegenskaper snarare än specifika testade värden från en enskild maskinmodell. Denna uppfattning är avsedd att stödja styrande beslutsfattande, inte att ersätta en detaljerad teknisk specifikationsgranskning.
De överlappande formerna i denna radarjämförelse visar varför ingen enstaka tråd EDM-kategori kan märkas universellt bättre än de andra; varje form sträcker sig längre längs axlarna som återspeglar dess kärndesignändamål. Medelhastighetsprofilen sträcker sig längst mot noggrannhet och ytfinish, i överensstämmelse med dess roll som den kategori som oftast väljs för efterbehandling av precisionsformar och formar. Den stora koniska profilen drar längst mot konans axel, vilket återspeglar det specialiserade mekaniska rörelseområdet som är inbyggt i dessa maskiner för vinkelskärning. Höghastighetsprofilen sitter mer centralt, vilket återspeglar dess roll som en allmän arbetshäst snarare än en specialistmaskin för någon enskild egenskap.
Att läsa ett radardiagram som detta är mest användbart när en butik listar sin egen prioritetsordning för dessa fem attribut innan de jämför maskiner. Ett verktygsrum som producerar enkla platta stansskär i hög volym kan väga skärhastigheten och automationsnivån tyngst, vilket gör en höghastighetskonfiguration till en rimlig utgångspunkt. En precisionsformbutik som producerar håligheter med snäva ytfinishtoleranser kommer sannolikt att väga noggrannheten och ytfinishen tyngre, vilket pekar mot en medelhastighetskonfiguration. En tillverkare av pressformar som arbetar med branta dragvinklar kommer naturligtvis att prioritera avsmalningskapaciteten framför de andra attributen. Ingen av dessa är absoluta regler, men radarvyn hjälper till att rama in avvägningskonversationen på ett strukturerat sätt.
Nyckeluttag: Ingen tråd-EDM-maskinkategori dominerar på varje attribut, så köpare får mest värde av en radarjämförelse när de först rangordnar vilka attribut som är viktigast för deras egna delar.
Typisk applikationsdistribution över branscher
Wire EDM-maskiner betjänar ett ganska brett tvärsnitt av tillverkningsindustrin, även om verktygs- och formarbeten fortfarande är det mest etablerade användningsfallet med stor marginal. Munkdiagrammet nedan presenterar en illustrativ fördelning av vanliga tråd-EDM-applikationsområden baserat på allmänna industrianvändningsmönster snarare än en specifik uppmätt undersökning. Den är avsedd att ge läsarna riktningssammanhang om var tråd-EDM-tekniken används mest, så att inköpsteam och verktygsrumschefer kan jämföra sitt eget användningsmönster mot en allmän branschbild.
Verktygs- och stansarbeten, inklusive stansningsformar, extruderingsformar och formhålrum, upptar den största andelen i denna illustrativa uppdelning, som stämmer överens med tråd-EDM:s ursprung som en bearbetningsprocess som utvecklats specifikt för att skära härdat verktygsstål exakt och repeterbart. Flygtillämpningar representerar ett meningsfullt sekundärt segment, till stor del på grund av att tråd-EDM:s förmåga att skära komplexa profiler i höghållfasta legeringar utan att inducera termisk distorsion passar de snäva toleranskrav som är vanliga i turbiner och strukturella komponenter. Tillverkning av medicintekniska produkter har också vuxit till en anmärkningsvärd nischapplikation, särskilt för små, intrikata delar som komponenter för kirurgiska instrument där gradfria kanter och dimensionell precision är viktiga.
Den återstående andelen, grupperad som fordonsindustrin och andra applikationer, inkluderar tillverkning av stansverktyg för karosspaneler och konsoler, såväl som allmänt prototyparbete inom olika industrier. Denna bredare kategori tenderar att fluktuera mer med de övergripande tillverkningsaktivitetsnivåerna än de mer specialiserade verktygs-och-matris- och flygsegmenten, eftersom efterfrågan på prototyp ofta följer utvecklingscykler för nya produkter. Butiker som främst betjänar fordonskunder eller generella prototypkunder kan tycka att deras egen applikationsmix lutar mer mot detta segment än den illustrativa fördelningen som visas här, vilket är normalt med tanke på hur varierande kundbaser kan vara mellan olika regioner och branschkluster.
Nyckelalternativ: Verktygs- och formtillverkning är fortfarande det centrala applikationsområdet för tråd-EDM-teknik, med flyg- och medicintekniska produkter som bildar meningsfulla specialiserade segment.
Underhållsvägledning för tillförlitlig långtidsprestanda
Konsekvent underhåll är det som håller en tråd-EDM-maskin att skära exakt under flera års produktionsanvändning, och de flesta av metoderna nedan är standardrekommendationer som finns i tillverkarens servicedokumentation och bästa praxis i verktygsrummet snarare än specialiserade tekniker som är unika för ett enskilt märke.
Inspektera och byt ut trådledare regelbundet, eftersom slitna styrningar direkt påverkar skärnoggrannheten och kan introducera inkonsekvent skärbredd över tiden.
Övervaka dielektrisk vätskas resistivitet och filtreringsprestanda, eftersom förorenad eller felaktigt konditionerad vätska minskar skärstabiliteten och kan påskynda komponentslitage.
Kontrollera trådspänningskalibreringen med jämna mellanrum, eftersom inkonsekvent spänning är en vanlig orsak till oplanerade trådbrott under långa oövervakade körningar.
Rengör och inspektera kraftmatningskontakterna, som slits av kontinuerlig elektrisk urladdning och kan påverka gnistkonsistensen om de inte underhålls.
Verifiera axelpositioneringens noggrannhet på schemalagd basis med hjälp av lämplig mätutrustning, särskilt efter betydande underhållsarbete eller byte av komponenter.
Håll maskinmiljön någorlunda stabil i temperatur, eftersom termiska fluktuationer kan påverka dimensionell repeterbarhet vid precisionsskärningsarbete.
Att bygga in dessa kontroller i ett rutinunderhållsschema, snarare än att bara ta itu med problem reaktivt, hjälper till att minska oplanerad stilleståndstid och stöder konsekvent delkvalitet under produktionskörningar. Verktygsrum som dokumenterar underhållsintervaller och spårar trådstyrning eller kontaktbyteshistorik tenderar också att fånga upp utvecklingsproblem tidigare, innan de påverkar toleranserna för färdiga delar.
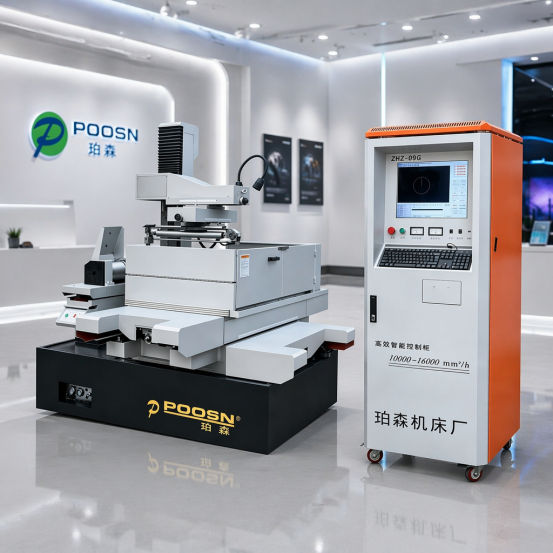
Välja utrustning från en tråd EDM tillverkare med rationell produktdesign och konsekvent kvalitetstestning spelar också en betydelsefull roll för långsiktig tillförlitlighet. Taizhou Xinchengyang Machinery Manufacturing Co., Ltd, en specialiserad tillverkare med många års erfarenhet av forskning, utveckling och produktion av elektrisk urladdningsbearbetning och speciell bearbetningsutrustning, tillämpar positioneringsnoggrannhetstestning på varje verktygsmaskin innan den lämnar fabriken, vilket är ett praktiskt sätt som tillverkare arbetar för att stödja konsekvent utskriftskvalitet för kunder under utrustningens livslängd. Företagets produktsortiment sträcker sig över serierna PS-C och DK77-BC av medelhastighets trådklippande EDM-maskiner, DK77-A och DK77-B serierna av höghastighets trådkapnings-EDM-maskiner, och DK77-D-serien av EDM-maskiner för stor konisk tråd, med produkter som säljs över inhemska marknader, västra Europa och Asien och exporteras till sydöstra Europa och Asien. Amerika.
Nyckelalternativ: Schemalagt underhåll av trådledare, dielektrisk filtrering och trådspänningskalibrering är centralt för att upprätthålla exakt, repeterbar tråd-EDM-prestanda på lång sikt.
Vanliga frågor om tråd-EDM-maskiner
F1: Vilka material kan en tråd-EDM-maskin skära?
Wire EDM kan skära alla elektriskt ledande material, inklusive härdat verktygsstål, karbid, titan och olika ledande legeringar, oavsett hårdhet, eftersom processen är beroende av elektrisk erosion snarare än mekanisk skärkraft.
F2: Vad är skillnaden mellan höghastighets- och medelhastighets-EDM?
Höghastighets wire EDM-maskiner prioritize general cutting throughput using a reusable wire, while medium-speed machines add refinements such as multi-cut strategies and tighter tension control that typically improve surface finish and dimensional consistency.
F3: När behövs en EDM-maskin med stor konisk tråd?
En maskin med stor avsmalning behövs vanligtvis när delar kräver branta vinklade väggar, till exempel stansformar eller extruderingsformar med dragvinklar som överstiger kapaciteten hos en standard EDM-maskin med vertikalt kapad tråd.
F4: Hur påverkar dielektrisk vätska tråd-EDM-skärkvaliteten?
Dielektrisk vätska, vanligtvis avjoniserat vatten, spolar bort eroderat skräp från skärgapet, kyler tråden och arbetsstycket och hjälper till att upprätthålla stabila urladdningsförhållanden, så konsekvent vätskekvalitet stöder direkt konsekvent skärnoggrannhet och ytfinish.
F5: Vad ska köpare leta efter i en tråd-EDM-maskintillverkare?
Köpare letar i allmänhet efter en tillverkare med rationell produktdesign, konsekvent kvalitetstestning som verifiering av positioneringsnoggrannhet på varje maskin, en meritlista av teknisk erfarenhet och ett produktsortiment som täcker den specifika maskinkategori som deras applikation kräver.